HR-8757 高温修补剂修复发电机壳体砂眼气孔渗漏案例
发电机壳体多为铸铁、铸铝材质,铸造生产过程中容易产生砂眼、气孔、疏松等内部缺陷。设备投入运行后,在油压、温度持续作用下,缺陷位置慢慢出现渗油、渗漏问题。直接更换发电机壳体采购周期长、费用高,焊接修复又容易造成壳体变形、应力开裂。汇瑞 HR-8757 高温修补剂作为双组份铸造缺陷修补胶,可在现场对壳体砂眼气孔进行填补修复,修补后的胶层具备耐温、耐油特性,固化之后能够打磨、机加工,是发电机壳体渗漏维修的可选方案。
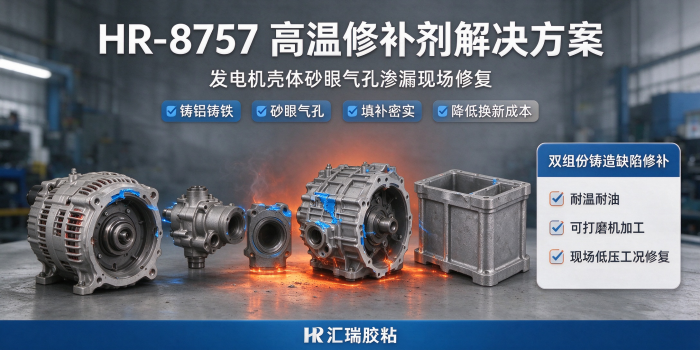
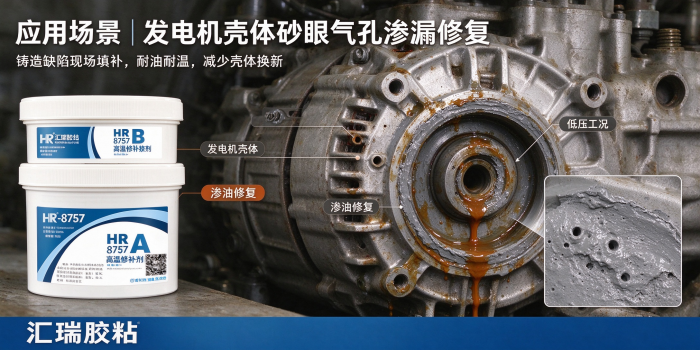
一、工况与缺陷说明 本次修复对象为发电机壳体,渗漏根源属于铸造原生缺陷:壳体内部存在细小砂眼、连通型气孔,润滑油从孔隙位置缓慢渗出。
壳体运行环境伴随一定温升、液压冲击,对修补材料提出几点要求:和铸铝 / 铸铁基材结合牢固、耐润滑油侵蚀、温度变化下不易开裂,修补位置可以后续修整至配合尺寸。
HR-8757 高温修补剂适配该类铸造壳体缺陷修复场景,适合非承压或低压工况的砂眼、气孔、腐蚀坑填补。
提示:高压、强冲击工况,建议提前联系技术评估适用性,不建议直接修补使用。
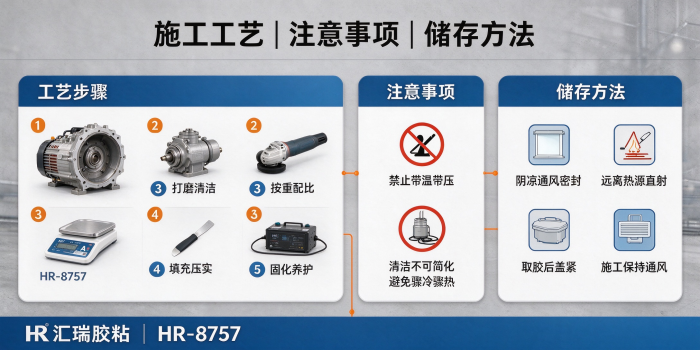
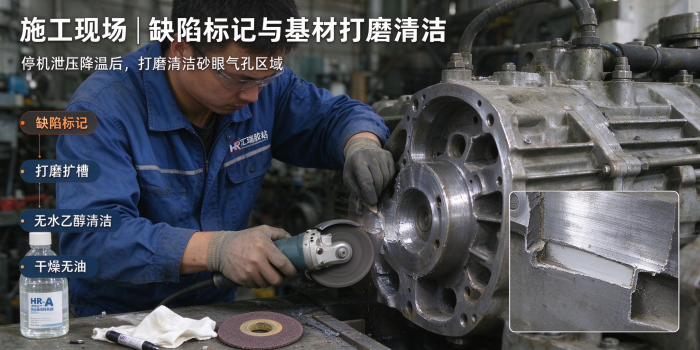
二、修复前准备工作 1. 停机泄压:发电机停止运行,待壳体自然降温,确认内部无压力、无流动介质,再开展维修作业,禁止带温带压施工。
2. 工具准备:角磨机 / 硬质砂纸、无水乙醇或丙酮、无尘布、电子秤、调胶板、刮胶刀、防护手套、口罩。
3. 缺陷标记:找出全部渗油砂眼、气孔位置,标记边界,避免遗漏微小渗漏点。
三、标准修复操作步骤
步骤 1:基材表面打磨处理 表面处理是影响修补结合效果的关键。
使用打磨工具将砂眼、气孔周边表层油漆、油污、氧化层全部打磨干净,把细小砂眼适当扩槽,形成开口,方便胶料填入孔隙内部,增加机械咬合。
打磨完成后,用无水乙醇擦拭打磨区域,清理粉尘、油污,重复清洁 2 次,放置晾干,保证修补面干燥、洁净、无浮灰、无油渍。
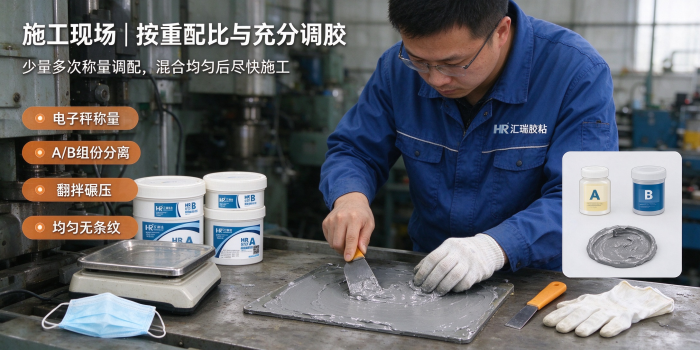
步骤 2:按比例调配 HR-8757 修补剂 HR-8757 为 A、B 双组份产品,按照产品说明配比称量,优先使用电子秤称重调配,依靠肉眼估配容易出现固化不良。
按需取料,少量多次调配,控制单次调胶总量,防止超出可操作时间凝胶浪费。A 剂、B 剂取用工具分开,避免交叉污染。
将两份胶料放在调胶板上,用刮板持续翻拌碾压,直至胶体颜色均匀一致,没有混色条纹、颗粒结块,混合完成尽快施工。
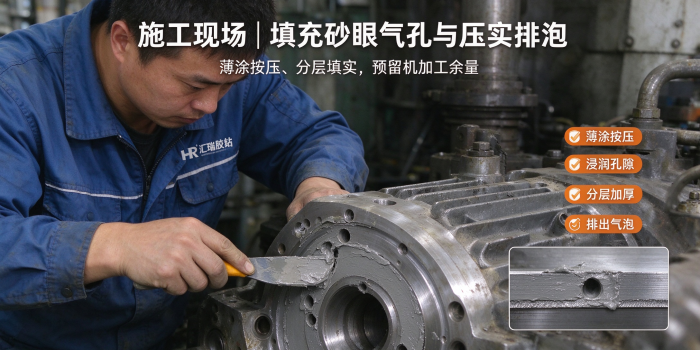
步骤 3:填充砂眼气孔,压实排泡 用刮板将混合好的修补剂填入砂眼、气孔内部,先薄涂一层用力按压,让胶料充分浸润粗糙基材,排出孔隙里面的空气;再分层填充加厚,保证缺陷内部填实,不留空腔。
填充时可以预留少量加工余量,满足后续打磨、机加工、装配尺寸需求;大面积或立面修补,单次不要堆胶过厚,减少流挂风险。
步骤 4:固化养护与后期加工 填充完成,在通风干燥环境静置固化。
常温条件下先静置定型,达到初固状态之后,再进行加温强化固化(可选),加温固化能够提升胶层耐油、耐温性能,加温时建议缓慢升温,避免温差过大产生内应力。
完全养护到位之后,可根据装配需求进行打磨、车削等机加工处理,修整到壳体所需外形尺寸。
养护周期没有完成前,不要装机、承压、通油,防止修补层失效再次渗漏。
四、施工注意事项 1. 配比需要严格遵照产品参数,比例偏差容易出现胶层发软、固化不完全、附着力下降等情况。
2. 油污、水分、粉尘都会阻隔胶料与基材结合,清洁工序不能简化。
3. 固化过程避免骤冷骤热,快速温度变化容易造成胶层开裂、脱落。
4. 若修补位置后期再次渗漏,需要把原有胶层全部打磨清除,重新处理基材再修补,不可直接在旧胶面上叠加涂胶。
5. 本款修补剂适用于铸造砂眼、气孔、疏松缺陷填补,不适用于动态强冲击、超高压力工况密封。
五、同类适用场景
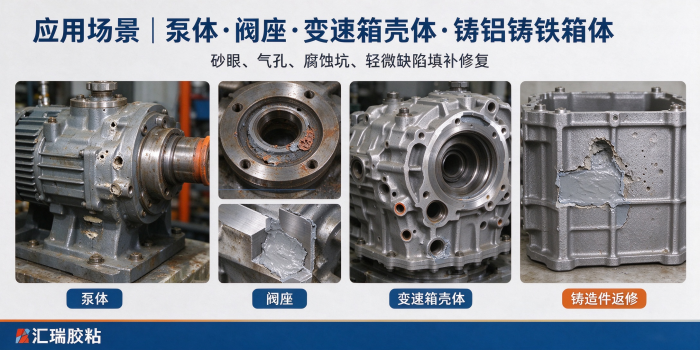
HR-8757 高温修补剂除发电机壳体之外,也可以用于泵体、阀座、变速箱壳体、铸铝铸铁箱体铸造缺陷修复,针对砂眼、气孔、腐蚀坑、轻微裂纹填补,适合设备维保、铸造件瑕疵返修。固化后耐介质、可机加工,帮助降低铸件报废、配件换新成本。
六、储存与安全提示 产品密封存放于阴凉通风处,远离热源与阳光直射,取用之后及时盖紧包装。
施工环境保持通风,佩戴防护用品,减少皮肤直接接触胶体;一旦溅入眼睛,使用大量清水冲洗,并及时就医。
不同修补型号耐温、耐介质、强度参数存在差异,选型前可提供工况信息,由技术人员协助匹配合适修补材料。
七、技术支持 如果在发电机壳体材质判断、缺陷大小评估、固化工艺、后期机加工方面存在疑问,可以联系汇瑞胶业技术团队,提供工况参数获取对应的修补方案,降低维修试错成本。
个人原创,仅供参考

 全国服务热线


 扫码获取
 扫一扫