
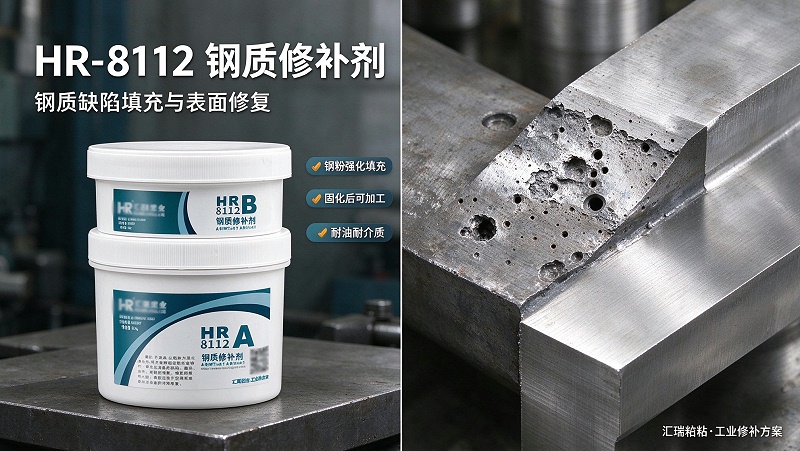
一、HR-8112钢质修补剂产品特性
HR-8112钢质修补剂是专门为钢质部件缺陷修复研发的工业修补材料,具备以下核心特性:
材质匹配度高:以钢粉为强化填充剂,固化后颜色与钢材接近,修复部位与基材结合紧密,物理性能匹配度好
施工性能优异:膏状质地,不流淌,可用于立面、顶面等非平面部位施工,操作方便,易于塑形
加工性能良好:完全固化后可进行车削、铣削、磨削、钻孔等各类机械加工,也可进行喷漆处理
耐介质性能佳:具备良好的耐油、耐水、耐多种化学介质性能,适用于多种工业环境下的部件修复
粘接强度高:与碳钢、合金钢、不锈钢等多种钢质基材粘接牢固,修复部位可承受一定的机械载荷
二、典型应用场景与修复方案
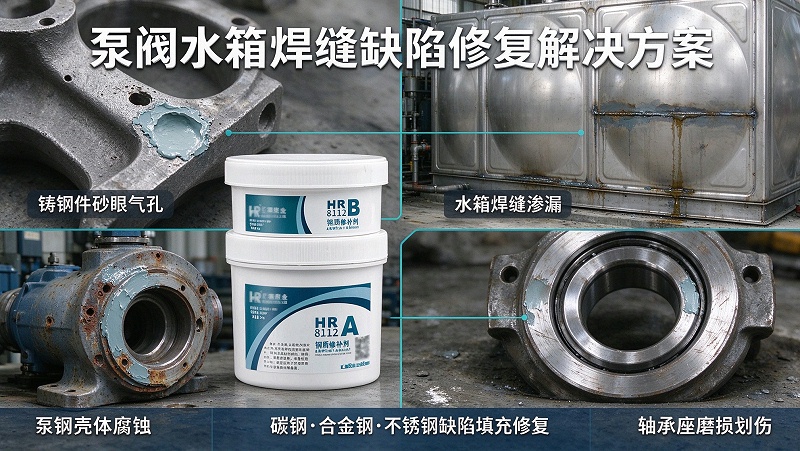
1. 铸钢毛坯件砂眼、气孔、缩松缺陷修复
在铸造生产过程中,铸钢毛坯件常因工艺原因出现砂眼、气孔、缩松等缺陷,这些缺陷若直接报废会造成较大成本损失。使用HR-8112钢质修补剂可对这些缺陷进行填充修复,修复后工件可满足使用要求,显著降低生产成本。
修复工艺要点:
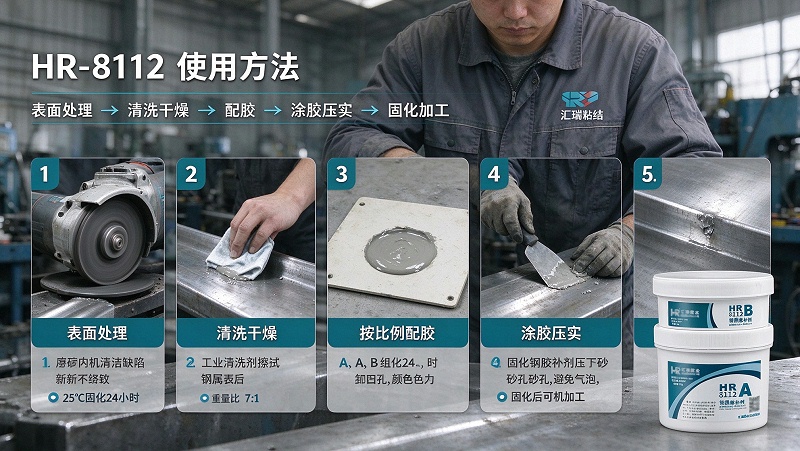
表面处理:使用角磨机、砂纸等工具将缺陷部位打磨清理,去除氧化皮、油污、锈蚀,露出新鲜金属基材,缺陷部位适当打磨出一定粗糙度,必要时可开出V型槽以增强粘接效果
清洗:使用丙酮或专用清洗剂将打磨后的表面清洗干净,确保无油污、无杂质
配胶:按重量比7:1(A:B)准确称取A、B组份,放置于干净的调胶板上充分混合,直至颜色均匀一致,无明显色差
涂胶:用调胶刀将混合好的修补剂涂抹于缺陷部位,逐层压实,避免包裹气泡,涂抹时可略高于基材表面,预留加工余量
固化:常温25℃条件下放置24小时可完全固化,温度较低时可适当延长固化时间,或通过加热方式加速固化(加热温度不超过80℃)
后加工:固化完成后,可根据需要进行打磨、车削、铣削等机械加工,使修复部位达到要求的尺寸精度与表面光洁度
2. 不锈钢水箱焊缝砂眼修复
不锈钢水箱在焊接过程中,焊缝部位容易出现砂眼、气孔等缺陷,导致水箱渗漏。使用HR-8112钢质修补剂可对焊缝砂眼进行快速修复,无需动火,操作安全,修复后可达到良好的密封效果。
修复工艺要点:
排空水箱内存水,将渗漏部位及周边清理干净,去除水垢、锈迹,用角磨机将砂眼部位打磨出新鲜金属面
用丙酮清洗打磨后的表面,确保干燥无油污
按比例调配HR-8112钢质修补剂,混合均匀
将修补剂用力按压于砂眼部位,确保充分填充缺陷,涂层可适当向外延伸1-2cm,增强密封效果
常温固化24小时后,可进行试水检验,确认无渗漏后即可投入使用
修复部位固化后可打磨平整,保持外观整洁
3. 泵阀壳体缺陷修复
泵阀壳体在铸造过程中容易出现砂眼、缩松等缺陷,在长期使用过程中也可能因介质腐蚀、冲刷出现腐蚀坑,这些缺陷可能导致泵阀渗漏,影响正常使用。HR-8112钢质修补剂可用于泵阀壳体的各类缺陷修复,耐介质性能良好,适用于多种工况下的泵阀维修。
修复工艺要点:
将泵阀壳体拆卸后,彻底清理缺陷部位,去除残留介质、油污、锈蚀,打磨至露出新鲜金属
对腐蚀坑较深的部位,可适当扩孔,确保修补剂能够充分填充
用清洗剂清洗表面,干燥后进行配胶
将混合好的修补剂逐层涂敷于缺陷部位,压实排气,对于穿透性缺陷,可在背面先粘贴一层胶带作为支撑,待正面修补剂初步固化后再进行背面补强
完全固化后,根据泵阀的装配要求进行车削、打磨等加工,确保尺寸符合装配要求
修复后的泵阀可进行水压试验,确认无渗漏后即可安装使用
4. 轴承座磨损、划伤修复
轴承座在长期运行过程中,因配合间隙、润滑不良等原因容易出现磨损、划伤,导致轴承跑外圈,影响设备运行精度。传统的焊补、热喷涂等工艺需要专业设备,操作复杂,且容易产生热应力变形。使用HR-8112钢质修补剂可进行现场修复,工艺简单,成本较低,修复后可满足设备运行要求。
修复工艺要点:
将轴承座拆卸,去除磨损部位的油污、锈蚀,用角磨机将磨损面打磨粗糙,去除疲劳层
用丙酮或工业清洗剂彻底清洗打磨后的表面,确保干净干燥
按比例调配HR-8112钢质修补剂,混合均匀
将修补剂均匀涂敷于磨损部位,涂层厚度略大于磨损量,涂抹时注意压实,避免气泡
在修补剂初步固化前(约1-2小时,视环境温度而定),可使用对应的轴承或加工好的样件进行压模,或在表面涂抹一层脱模剂后进行预装配,保证修复后的配合尺寸
完全固化后,修整边缘多余胶层,必要时进行刮研或机械加工,达到要求的配合精度
清理表面后即可安装轴承,投入使用。
三、产品基本参数
|
项目 |
参数 |
|
产品名称 |
HR-8112钢质修补剂
|
|
产品形态 |
膏状,双组份 |
|
配比(A:B)
|
重量比7:1,体积比 4:1 |
|
净含量 |
500g/套
|
|
可操作时间 |
25℃条件下约30-40 分钟 |
|
完全固化时间 |
25℃条件下24 小时 |
|
可加工时间 |
完全固化后即可进行机械加工 |
|
适用基材 |
碳钢、合金钢、不锈钢等多种钢质材料 |
|
施工温度 |
建议在15℃ -30℃环境下施工 |
四、使用注意事项
表面处理是关键:修复前必须清除缺陷部位的油污、锈蚀、氧化皮,露出新鲜金属基材并保持干燥,表面处理质量直接影响修复效果
配比准确:严格按照规定的重量比或体积比称量A、B组份,配比不当会影响固化效果和粘接强度
混合均匀:A、B组份混合时必须充分搅拌,直至颜色完全均匀,无色差,避免因混合不充分导致局部固化不良
及时使用:混合好的修补剂需在可操作时间内用完,超过可操作时间后胶液会开始固化,无法继续使用
固化充分:施工后需保证足够的固化时间,温度较低时应适当延长固化时间,未完全固化前不要进行加载或加工
安全防护:施工时建议佩戴防护手套,避免皮肤直接接触,若不慎接触皮肤,可用丙酮擦拭后用清水冲洗;施工场所保持通风
储存条件:未使用的产品应密封存放于阴凉干燥处,避免阳光直射,远离火源。
五、方案总结
HR-8112钢质修补剂针对铸钢件砂眼、气孔、缩松,不锈钢水箱焊缝砂眼,泵阀壳体腐蚀、缺陷,轴承座磨损、划伤等常见问题提供了便捷、经济的修复解决方案。相较于传统的焊补、更换新件等方式,使用钢质修补剂修复具有操作简便、无需特殊设备、常温固化无热变形、成本较低等优势,固化后可进行各类机械加工,耐油耐介质,能够满足大多数工业场景下钢质部件的修复需求,帮助企业降低维修成本,缩短停机时间,提高生产效率。
在实际修复过程中,应根据具体的缺陷类型、工况条件,严格按照施工工艺要求进行操作,确保表面处理到位、配比准确、固化充分,以获得理想的修复效果。
 全国服务热线


 扫码获取
 扫一扫