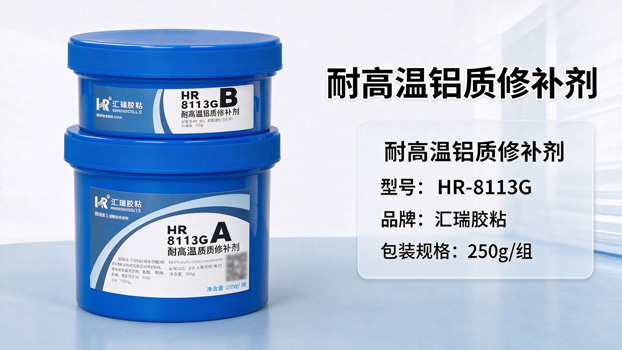
一、产品基本信息 产品名称:耐高温铝质修补剂
产品别称:铝质修补剂、补铝修复胶、铝合金修补剂、耐高温修补剂、金属修补剂、工业修补剂
产品型号:
HR-8113G 品牌名称:汇瑞胶粘
生产地址:东莞
HR-8113G耐高温铝质修补剂 铝件电镀喷粉专用冷焊修复方案,专为铝件修复后需表面处理场景研发,以耐高温改性树脂为基体、高纯度铝基合金粉为强化填料,固化后耐温200℃、短时间极限耐温250℃,解决普通铝修补剂耐温不足、结构疏松、结合力差的痛点,固化后可进行钻孔、攻丝、车削、磨削、抛光等精加工,也可进行电镀、烤漆、喷粉等工艺。
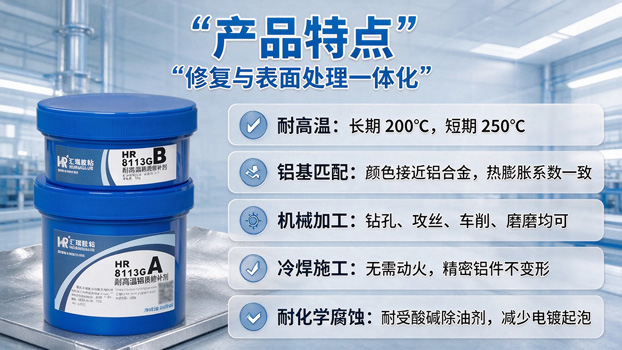
二、产品特点: HR-8113G是双组分聚合金属复合型冷焊修补材料,核心优势聚焦「修复+表面处理一体化」,兼具以下特点:
工艺加工:可进行电镀、烤漆、喷粉、电泳、阳极氧化等各类表面处理。
1. 耐高温性能优异
工作温度覆盖-60℃~200℃,短时间可承受250℃高温冲击,适配常规喷粉(180-200℃)、烤漆(160-180℃)、电镀除氢烘烤等高温工序,高温下强度保留率≥80%。
2. 铝基匹配度高
采用高纯度铝及合金粉为强化填料,固化后颜色与铝合金基材高度接近,热膨胀系数与铝材一致,高低温循环下不会因热胀冷缩出现开裂、脱落,电镀后颜色均匀,无明显修补痕迹。
3. 机械加工
固化后抗压强度达96.5MPa、拉伸强度30.4MPa,可直接进行钻孔、攻丝、车削、磨削等各类机械加工。
4. 冷焊施工无变形
无需动火、无需加热即可常温固化,避免传统电焊导致的铝件变形、退火、氧化等问题,适合精密铝件、薄壁铝件的缺陷修复,修复后工件尺寸精度稳定。
5. 耐化学腐蚀性能强
固化后结构致密无孔隙,可耐受电镀前处理的酸、碱、除油剂、钝化液等各类化学介质,不会被腐蚀渗透,从根源上避免电镀起泡、漆面脱落隐患。
三、适用材质 HR-8113G对各类铝及铝合金基材均有优异的粘接修复性能,修补后均可稳定进行电镀、烤漆等表面处理,适配材质包括:
四、应用范围
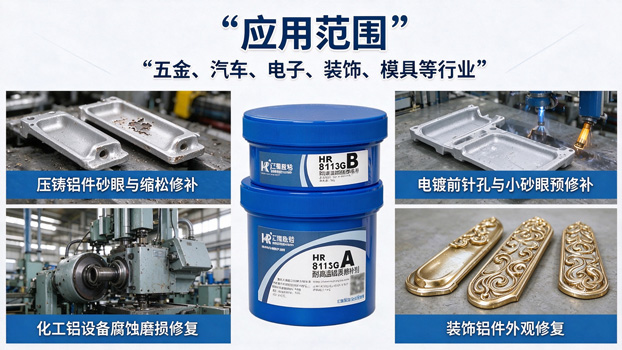
HR-8113G耐高温铝质修补剂广泛应用于五金、汽车、电子、装饰、模具等行业:
压铸铝件缺陷修补
汽车铝轮毂、摩托车发动机配件、五金压铸零件、卫浴铝配件的砂眼、缩松、气孔、磕碰缺损修复,修补后直接进行电镀、烤漆、喷粉,外观无瑕疵,大幅降低报废率。
电镀前缺陷预修补
铝件电镀前处理阶段发现的针孔、小砂眼、局部缺陷,用HR-8113G填补打磨后再进入电镀线,避免整批工件因局部缺陷报废,提升电镀良率。
工业铝设备维修
化工铝制反应釜、换热器、铝制管道的腐蚀、磨损修复,修补后可做防腐喷涂、衬里处理,耐受高温腐蚀工况。
装饰铝件外观修补
灯具铝配件、家具铝型材、门窗五金、装饰铝摆件的表面缺陷修复,修补后可做电镀、喷涂处理。
五、核心性能参数
以上性能数据为温度25℃、湿度70%实验室环境下测得的典型值,实际使用请以现场测试数据为准。
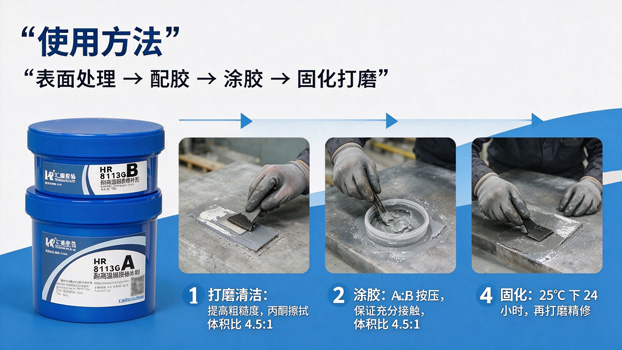
六、使用方法 1.表面处理: 除去基体表面松动物质,采用喷砂、电砂轮、钢丝刷或粗砂纸等方式打磨,提高修复表面的粗糙度,使用丙酮清洗剂擦拭,以清洁接着表面。
2.配胶:使用时按体积比 A:B=4.5:1或 重量比 A:B=4∶1 ,将主剂 A 和固化剂 B 充分混合至颜色均匀一致,并在规定的可使用时间内用完,剩余的胶不可再用;
3.涂胶:将混合好的修补剂涂抹在经处理过的基体表面,涂抹时应用力均匀,反复按压,保证材料与基体表面充分接触,以达到最佳效果。需多层涂胶时,需对原涂胶表面进行处理后再涂抹;
4.固化时间:常温25℃下24小时完成固化。
5.注意:在低于气温 25℃时可适当延长固化时间,当气温低于 15℃时,采用适当的热源进行加热(红外线、电炉等),但加热时不可以直接接触修补部位,正确操作是热源离修补表面40cm 以上,60~80℃保持 2~3 小时。
6.固化完成后,先用粗砂纸打磨至与基材表面齐平,再用800-1200目砂纸精磨,确保表面无针孔、无凹陷、平整度达标;打磨后用除油剂清洁表面,即可按常规工艺进入电镀、烤漆等表面处理工序。
七、储存方式及包装 本品需密封存放于通风、阴凉、干燥处,环境温度建议5-25℃,避免阳光直射与高温暴晒;
储存时需拧紧瓶盖,防止水汽与杂质进入,影响产品性能;
放置于儿童无法触及的位置,避免误食。
本品不属于危险品,可按非危险品常规运输。
保质期:24个月。
包装规格:250G/组,16组/整箱。
八、常见问题解答 1. 用HR-8113G修补铝件后做电镀,会不会起泡、掉皮?
只要施工规范、固化充分,不会出现起泡、掉皮问题。产品采用耐高温致密树脂体系与铝基填料,固化后结构无孔隙,可耐受电镀前处理的酸、碱、除油剂等化学介质,高温烘烤时内部无气体膨胀,镀层与修补层结合力达标,已在汽车铝轮毂、卫浴五金等行业批量验证。
2. 修补后做喷粉/烤漆最高能承受多少度?会不会变色?
产品长期耐温200℃,短时间可承受250℃,完全适配常规喷粉(180-200℃)、烤漆(160-180℃)的高温要求。固化后颜色与铝基材接近,高温烘烤后无明显变色,烤漆/喷粉后颜色均匀,修补痕迹肉眼不可见。
3. 汽车铝轮毂砂眼修补后做电镀铬,能看出修补痕迹吗?
只要打磨平整度达标,基本看不出修补痕迹。HR-8113G固化后颜色与铝合金高度接近,电镀后镀层均匀覆盖,外观与原生铝材一致,目前已广泛应用于汽车轮毂翻新、压铸轮毂缺陷修复场景,良品率达95%以上。
4. 电镀前的酸洗、碱洗工序会不会腐蚀修补层?
不会。产品固化后具有优异的耐化学腐蚀性能,可耐受常规电镀前处理的除油剂、酸洗剂、碱洗剂、钝化液等化学介质,不会被腐蚀、不会溶出杂质,不会影响电镀层的附着力与外观质量。
5. 修补后需要等多久才能做电镀/烤漆?
25℃常温下固化24小时后可进行常规烤漆、喷粉;若进行电镀等接触化学介质的表面处理,建议固化48小时以上,或固化24小时后做60-80℃后固化2小时,可达到最佳耐化学与耐高温性能。
6. 为什么普通铝修补剂修补后电镀容易起泡?
普通铝质修补剂普遍存在三个问题:① 耐温低,高温烘烤时软化膨胀;② 结构疏松有孔隙,电镀前处理时酸碱渗透进入内部,高温时气体膨胀起泡;③ 与铝基材热膨胀系数不匹配,高低温循环下出现微缝隙导致镀层脱落。HR-8113G从树脂体系、填料选型、配方工艺上均针对表面处理场景优化,从根源上解决了起泡、脱落问题。

 全国服务热线


 扫码获取
 扫一扫