信息摘要:
本文拆解PP与硅胶粘接的三大核心难点,对比HR-320AB快干方案与HR-323A+HR-323T柔韧密封方案的差异,配套标准化施胶工艺与常…
一、场景与粘接难点 在净水设备、小家电的结构设计中,PP(聚丙烯)壳体与硅胶密封圈是常见组合。PP属非极性材料、表面能低,硅胶表面惰性且质地柔软,两者直接用普通瞬干胶往往难以形成稳定附着,长期接触水或冷热交替后容易脱开、渗水,影响设备密封性能。
实际生产中,PP与硅胶的粘接主要有三个难点:
PP表面能低,胶液难以均匀铺展,界面附着强度不足;
硅胶表面惰性强、模量低,胶层若偏硬,装配受力或温度变化时容易与硅胶面分离;
设备工况常涉及长期接触水、冷热循环与清洗剂擦拭,对防水密封与耐久性提出要求。
解决思路是:先用处理剂或底涂改变难粘基材的表面状态,再按工况选胶——快节拍、小面积定位选快干型;长期接触水、要求柔韧密封选柔韧型硅胶胶水。
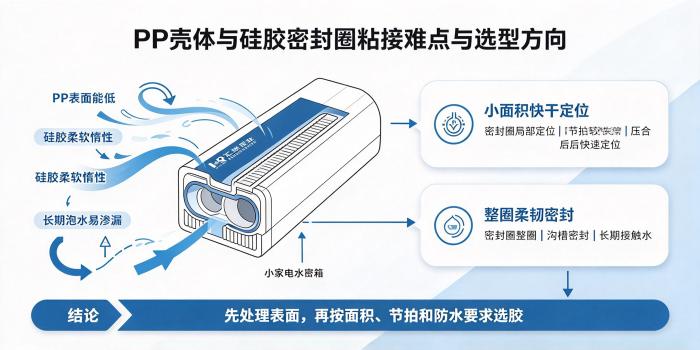
二、方案总览 选型结论:小面积、快节拍的密封圈定位粘接,选HR-320AB快干PP胶水;长期接触水、要求胶层柔韧并保持密封的部位,选HR-323A金属塑料表面底涂剂+HR-323T柔韧型硅胶胶水。
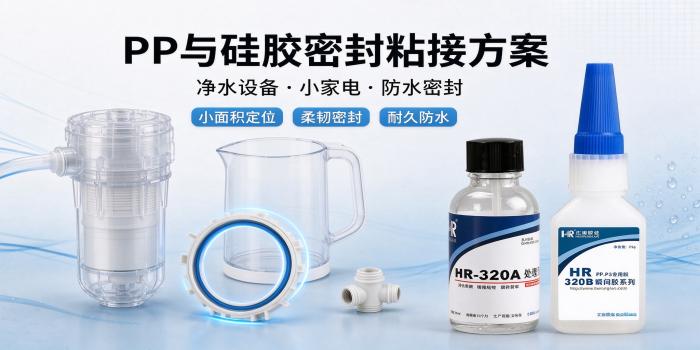
方案一:HR-320AB快干PP胶水(双组份)
由PP专用处理剂与胶体配合使用,适合PP壳体上小面积密封圈的定位粘接,以及节拍较快的装配工序。
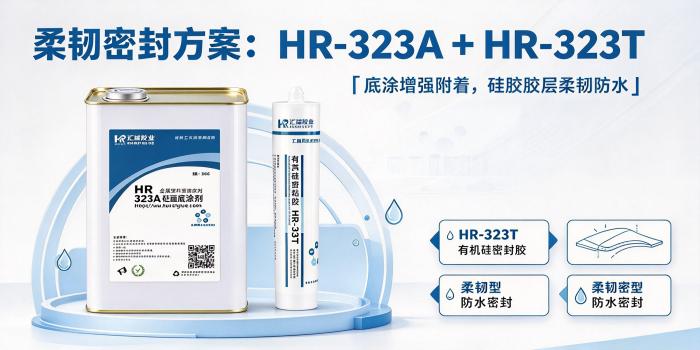
方案二:HR-323A金属塑料表面底涂剂+HR-323T柔韧型硅胶胶水
先用底涂剂处理PP面,晾干后再施胶,适合密封圈整圈粘接、沟槽密封及需要长期接触水的部位,胶层保持柔韧,可随密封圈一同受力。
两条路线并不互斥:前者侧重速度与粘接强度,后者侧重柔韧与密封耐久性,可按不同部位分别选用。
三、产品特性详解 HR-320AB快干PP胶水
强度可达破材:在适配的粘接面上,粘接强度可达到基材破坏级别,受力时先破坏基材而非胶层。
低白化:固化后胶痕不明显,适合对外观有要求的产品。
快干型:点胶压合后定位速度快,便于流水线连续作业。
应用广:也可用于PP、PE与多种金属、塑料、橡胶等材料的粘接。
HR-323A金属塑料表面底涂剂
表干快:室温下涂覆后晾干时间短,可与后续施胶工序顺畅衔接。
成膜性好:在PP等难粘塑料及金属表面形成均匀薄膜,提高基材表面附着力。
HR-323T柔韧型硅胶胶水
柔韧型:固化后保持弹性,可随密封圈压缩与形变一同受力,不易发脆。
高强度:粘接强度可满足密封圈的固定与拼接需求。
防水佳、密封性好:适用于需要长期接触水的密封部位,有利于保持密封性能。
四、两条路线选型对比
五、应用范围 本方案覆盖以下粘接与密封场景:
硅胶密封圈与PP材质粘接;
门窗密封结构;
管道密封与拼接;
设备硅胶密封件自粘、拼接;
精巧电子配件的防潮、防水封装。
在净水设备中,常见于滤芯壳体、水路连接件与硅胶密封圈的固定;在小家电中,多见于水箱、壶体、蒸汽管路的密封装配。
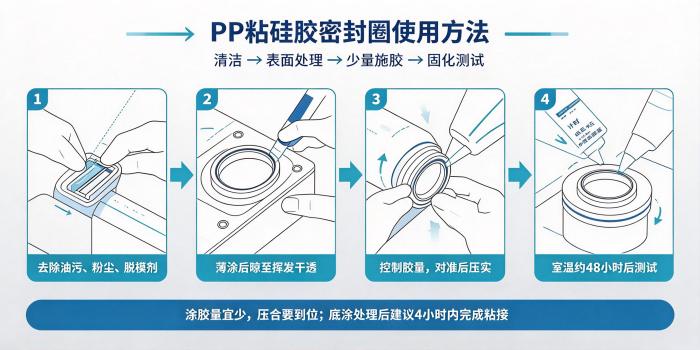
六、施胶工艺 路线一:HR-320AB快干PP胶水
清洁粘接面,去除油污、粉尘与脱模剂残留;
在PP和硅胶粘接表面上薄涂A剂,室温晾至挥发干透;
在粘接面涂少量B胶,对准后贴合并按压定位;
放置固化,约48小时后进行强度与密封性测试。
工艺要点:涂胶量宜少、压合要到位。车间湿度较大时注意控制点胶量,有助于减少胶面白化。
路线二:HR-323A+HR-323T
清洁PP面与硅胶面,保持表面干燥清爽;
均匀涂覆HR-323A,室温晾干约5~10分钟至表面干透;
在粘接位置涂HR-323T,贴合后固定,必要时借助夹具保持定位;
室温固化,48小时后再做剥离、剪切或密封测试。
工艺要点:底涂处理后建议在4小时内完成粘接,避免表面再次吸附粉尘与水气。
七、常见问题 Q1:为什么普通快干胶粘不住PP?
A:PP是非极性材料、表面能低,普通快干胶难以稳定附着。先用处理剂或底涂处理PP面,再配合对应胶体,才能获得稳定强度。
Q2:长期接触水的部位该选哪条路线?
A:优先考虑HR-323A+HR-323T,柔韧胶层在长期接触水、冷热变化下更有利于保持密封。
Q3:粘接后多久可以做测试?
A:建议室温放置约48时,待固化达到稳定强度后再做剥离、剪切或密封性测试。
Q4:粘接处出现白化如何处理?
A:白化多与涂胶量过多、环境湿度偏大、压合不到位有关,可减少点胶量,保持车间通风与粘接面干燥,并压实压合。
Q5:能否直接在带油污的表面施胶?
A:不建议。油污、粉尘会影响处理剂与胶体的附着效果,粘接前应清洁并保持干燥。
八、选型建议与使用注意事项
选型:按粘接面积、装配节拍与密封要求选择。大面积、沟槽与整圈密封优先考虑柔韧路线;小面积快速定位可选快干路线。
试粘:批量生产前建议先用样品做小面积试粘,模拟实际工况验证后再上线。
存储与安全:产品应在通风、阴凉、干燥处密封保存;操作场所保持通风,避免接触眼睛与皮肤,远离明火与热源。



 全国服务热线


 扫码获取
 扫一扫