搪玻璃反应釜掉瓷现场修补方案-HR-8436耐腐蚀修补剂应用指南
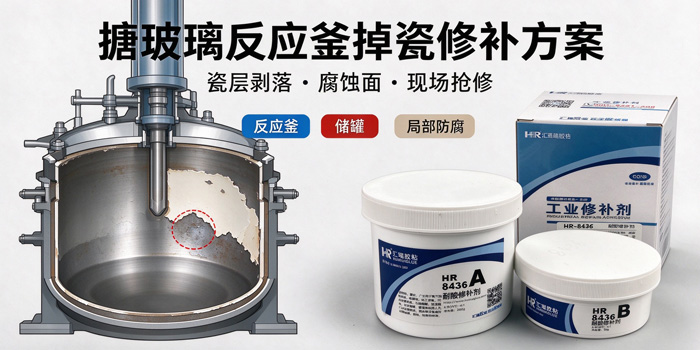
一、方案背景:搪玻璃设备瓷层剥落的成因与危害 1.1 搪玻璃设备的性能特点与典型工况
搪玻璃设备是将硅酸盐玻璃釉料在高温下烧结到碳钢基体表面而形成的复合材料设备。表面的玻璃质瓷层化学稳定性较好,对多数无机酸、有机酸、盐溶液以及部分有机溶剂具有耐受能力;底层的碳钢基体则提供设备所需要的强度与刚度。正因为兼具耐腐蚀与承压两方面的特点,搪玻璃反应釜、储罐、计量槽、蒸馏釜等被广泛用于化工、制药、染料、农药、食品等行业中的反应、合成、萃取、结晶与储存工序。
不过,搪玻璃瓷层属于玻璃质材料,质地硬而脆,抗冲击与抗急冷急热的能力有限。设备在长期运行中一旦受到机械碰撞或温度、压力的反复作用,局部瓷层就可能出现破损,进而暴露出碳钢基体。
1.2 瓷层剥落的常见部位
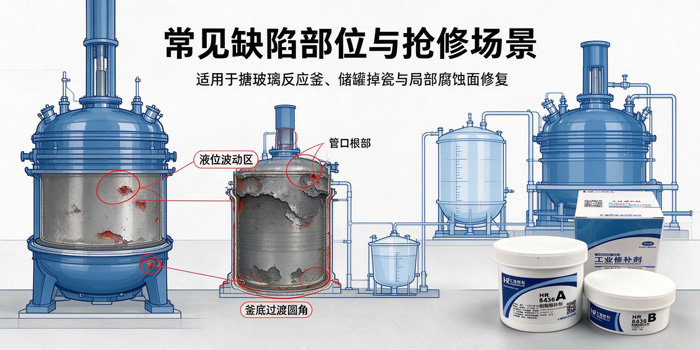
结合化工现场的检修经验,搪玻璃设备瓷层剥落较常出现在以下几类部位:
釜内壁液位波动区、搅拌桨叶扫掠区,物料与桨叶长期冲刷、摩擦;
釜底与筒体的过渡圆角、釜壁与挡板的连接处,结构变化带来应力集中;
各类管口、法兰根部、视镜座、温度计套管接口,装配与管道应力易使瓷面开裂;
进料口正对区域,物料直冲使瓷面长期受冲刷;
人孔盖边缘、卡子紧固处,拆装频繁易发生磕碰;
夹套内壁,锈蚀产氢可能引起析氢鳞爆,使钢瓷界面脱粘。
1.3 瓷层剥落的主要成因
机械冲击与磕碰:检修时工具或硬物掉入釜内,物料中的硬质颗粒撞击,搅拌桨与釜壁刮擦。
热应力:急冷急热、温差骤变使瓷层与钢基体的胀缩不一致,产生微裂纹并逐步扩展。
压力波动:釜内压力频繁变化对瓷层形成交变应力。
制造与运输缺陷:瓷层内部存在气孔、暗泡,运输安装中受到震动。
析氢鳞爆:夹套或钢瓷界面存在腐蚀,析出的氢在界面聚集,造成瓷层成片脱落。
介质作用:搪玻璃本身对氢氟酸及含氟介质、高温浓碱、高温浓磷酸的耐受能力有限,这类工况下瓷层容易被侵蚀减薄直至破损。
紧固与安装不当:法兰螺栓受力不均、管口强行对中,产生局部应力。
1.4 剥落后不及时处理的后果
瓷层一旦剥落,碳钢基体便直接暴露在腐蚀介质中。对于强酸、强碱或含氯等介质,碳钢的腐蚀速率通常明显高于瓷层的减薄速度,缺陷会由浅坑发展为点蚀,再由点蚀发展为穿孔。穿孔后不仅会污染物料、影响产品质量,腐蚀介质还可能窜入夹套或削弱设备本体强度,带来泄漏、承压能力下降乃至整台设备报废的风险。因此,搪玻璃设备出现瓷层破损后,一般应尽快停机评估并处理,不宜长期带缺陷运行。
二、现有修复方式对比与传统方式的局限 2.1 返厂重新搪烧
将设备拆下返回原厂或专业搪瓷厂,去除旧瓷层、检验与处理钢基体,再多次高温搪烧上釉。这种方式修复后性能接近新设备,是较为根本的处理方式。其局限同样明确:拆装与运输周期较长,费用通常达到新设备价格的一半以上,对于连续生产的装置而言,停产损失往往高于材料成本本身。
2.2 金属钎焊与金属钉、衬片修补
在缺陷处采用耐蚀金属钎料进行局部熔覆,或在破损处钻入钽钉、钛钉,覆盖钛或哈氏合金衬片并密封固定。这类方式修复层与基体结合强度较高,耐温耐蚀性能较好,适合点状穿孔或深度较大的坑状缺陷。不足在于需要专用设备、对操作人员技术要求较高,修复面往往存在凸起,在搅拌冲刷部位以及曲面、管口位置施工不便。
2.3 热喷涂
将熔融金属丝雾化喷射到经打磨的基体表面,形成金属质的防护层。可在现场施工,耐温与耐多数强酸性能较好,适合中等面积的局部脱瓷。需要考虑的是涂层孔隙的控制难度较大,存在介质沿孔隙渗透的可能,含氟介质工况不适用,成本也高于胶粘剂修补。
2.4 现场胶粘剂修补的定位
以高分子复合材料进行现场胶粘剂修补,施工相对简便,不需拆卸设备,对生产节奏的影响较小,在中小面积缺陷的应急处理与预保护中应用较为普遍。需要说明的是,修补层属于局部防腐补丁,其耐温、耐介质与耐压能力与原搪玻璃瓷层仍存在差距,不适合用于大面积连续裂纹、多处分散爆瓷以及基体已变形减薄的设备。选对修补材料并规范施工,是这类方式能够发挥作用的前提。
三、方案核心材料:HR-8436 耐腐蚀修补剂
3.1 组成与定位
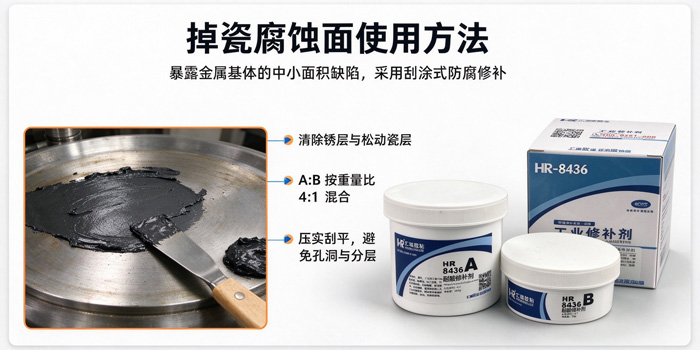
HR-8436 耐腐蚀修补剂是以陶瓷粉末与改性防腐树脂复合而成的双组分修补材料,由主剂 A 与固化剂 B 组成,按重量比 4:1 混合后使用。混合后呈膏状,可采用刮涂方式施工,固化后形成致密的防腐涂层。
该产品主要面向化学储罐内衬及管道内衬的破损、脱落修补与预保护,也适用于反应釜、烟气脱硫系统、电解槽、污水处理系统等设备的腐蚀缺陷修复。用于搪玻璃设备时,可对瓷层局部剥落后暴露的金属基体进行填充、找平与防腐隔离,起到修补与预保护的作用。
3.2 产品特性
耐化学腐蚀:采用改性防腐树脂与陶瓷填料复合,固化后可耐受多种无机酸、碱、盐溶液及部分化学介质的侵蚀。
粘接适应性较好:与金属、陶瓷等基材具有较好的结合能力,可用于搪玻璃瓷面附近的缺陷修补。
固化速度适中:常温条件下即可固化,操作工艺性较好,便于现场安排施工节奏。
机械强度较高:抗压、抗弯、抗剪等力学性能可满足缺陷填充、找平与薄层防护的需要。
耐温范围明确:浆液环境工作温度区间为 -60℃~120℃,耐受温度上限
150℃,可覆盖多数常温与中温腐蚀工况。
施工形式灵活:既可作缺陷修补材料,也可作为预保护涂层使用。
四、性能参数一览 表 1 物理机械性能
表 2 固化特性与操作参数
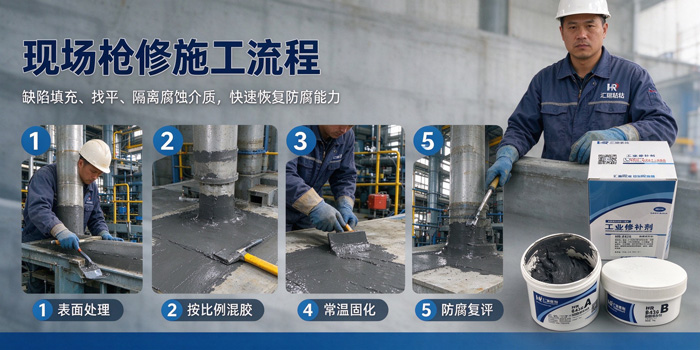
表 3 介质浸泡 30 天测试结果(25℃,试块固化条件:25℃ 2 h + 100℃ 4 h)
说明:以上性能数据是在温度 25℃、湿度 70% 的实验室环境下所测得的典型数据,仅供参考。实际使用中的表现会随介质浓度、温度、施工条件等因素变化,建议在使用前进行试样验证,并以测试数据为准。
五、适用场景与工况适配 5.1 反应釜内壁局部掉瓷
对单个破损面积较小的点蚀、浅坑与局部脱瓷,可在打磨清理后以 HR-8436 分层刮涂填充、找平,恢复该区域的表面平整与防腐能力。对于搅拌桨扫掠区等受力与冲刷较强的部位,建议适当增加涂层厚度,并做好边缘过渡处理。
5.2 搪玻璃储罐、计量槽、接收罐瓷层剥落
储罐类设备多为静置工况,瓷层破损后介质长期浸泡,腐蚀进程相对缓慢但持续性强。对罐壁、罐底的局部剥落处进行修补,可在一定程度上减少基体的持续腐蚀,为后续检修争取时间。
5.3 管口、法兰根部、搅拌口、人孔等异形部位
这类部位结构不连续、存在应力集中,也是瓷层较易开裂的位置。修补时应注意将边缘打磨成斜坡过渡、避免形成直角,涂层向外延伸一定宽度,以减少后期翘边。
5.4 不同介质工况的处理要点
酸性介质:对盐酸、硫酸、磷酸等介质,产品经 30 天浸泡测试,试块质量变化率均小于 1%,可作为修补选材的参考。
碱性介质:对氢氧化钠、石灰水等碱性介质具备一定耐受能力,高温浓碱工况建议先做验证。
含氯介质:对次氯酸钠等含氯介质有浸泡测试数据支撑,可用于相关工况的评估。
盐溶液与废水:盐溶液、污水等工况腐蚀性相对温和,属于产品较常见的应用范围。
有机溶剂:产品对部分有机溶剂具有一定适应性,具体介质建议先进行浸泡试样。
含氟介质:搪玻璃本身对氢氟酸及含氟介质耐受能力有限,此类工况不宜仅依赖胶粘剂修补,应另行评估。
高温工况:超出耐受温度的工况不适用;接近温度上限时,建议缩短验证周期并加强巡检。
六、标准化施工工艺(现场抢修流程) 6.1 安全前置与损伤评估
修补前应将设备停机、降温至室温并泄压,清空釜内物料,按受限空间作业要求进行置换、检测与监护。随后用高频电火花检测仪对瓷面进行扫描,定位漏点与破损范围;必要时采用渗透检测判断裂纹走向。同时评估钢基体是否存在变形、鼓包以及壁厚减薄超标的情况。
需要说明的是,若出现大面积连片爆瓷、釜体贯通裂纹、基体明显变形或壁厚减薄超标,以及钢瓷界面大面积脱粘(鳞爆)等情况,一般不建议仅作现场胶修,应交由专业单位评估处理。
6.2 表面处理
用角磨机、砂纸或钢丝刷打磨破损区域及周边,去除松动瓷层、锈迹、旧胶与油污,直至露出新鲜金属基体;破损边缘打磨成斜坡过渡,避免形成直角台阶。打磨后用丙酮或无水乙醇擦拭两遍,充分脱脂,并保持表面干燥。表面处理质量直接影响粘接效果,是施工中需要重点控制的环节。
6.3 配胶
按 A:B = 4:1 的重量比,用电子秤准确称量主剂与固化剂,以刮板搅拌至颜色均匀、无条纹。混合后应尽快使用,可操作时限约 30 分钟;环境温度较高或一次混合量较大时,固化速度会加快,应相应缩短操作时间并控制单次配胶量。
6.4 涂敷与找平
采用刮涂方式分层施工。首层薄涂并用力压实,使胶体充分浸润基体,排除气泡;随后逐层加厚,直至修补面略高于原瓷面,再打磨找平。涂层边缘应向外多覆盖一定宽度,形成平缓过渡,减少后期翘边。单层不宜一次过厚,以免固化过程中产生内部应力。
6.5 固化养护
在 25℃环境下放置 24 小时后,可进行后续工序;满负荷运行前需固化 25℃ 72 小时,或采用 10℃ 以上 4 小时 + 100℃ 2 小时的加温固化方式。环境温度较低时,应适当延长固化时间或采取保温措施,避免在低温、高湿条件下投用。
6.6 检查验收
固化完成后,先进行外观与厚度检查,确认修补面平整、无气孔;再用低压电火花检漏仪检测,不击穿为合格;对承压或密封要求较高的部位,可结合气密性或水压试验进一步验证。确认合格后,逐步缓慢升温投料,避免对新修补层造成冷热冲击。
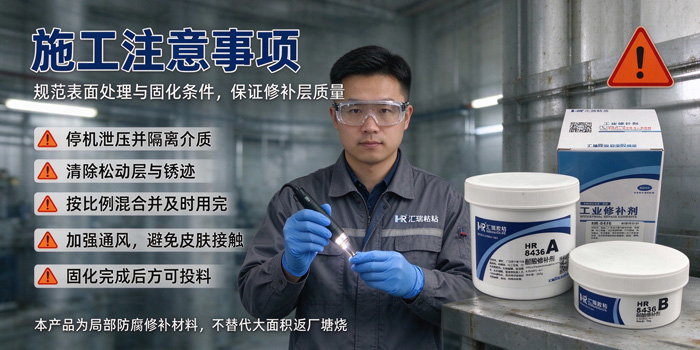
七、常见问题与注意事项 问 1:什么样的掉瓷适合现场修补?
答:一般适合单个破损面积较小(如直径在 5 cm 以内)的点蚀、脱瓷、浅坑与细小裂纹,且基体无明显变形减薄的部位。大面积连片爆瓷、贯通裂纹、鳞爆等情况,建议返厂处理或交由专业单位评估。
问 2:修补后能否等同于原来的搪玻璃层?
答:并不等同。修补层属于局部防腐补丁,其耐温、耐介质、耐压能力与原搪玻璃瓷层存在差距,适合作为缺陷修复与预保护手段,不宜视为恢复了原生搪瓷的性能。
问 3:施工环境温度较低怎么办?
答:低温会延长固化时间。可适当延长养护时间,或采用加温方式促进固化;施工与固化期间应避免潮湿、结露,必要时对作业区域进行局部保温。
问 4:多久可以投料使用?
答:25℃环境下放置 24 小时后可进行其他工艺;满负荷运行前需固化 72 小时(25℃),或按 10℃ 以上 4 小时 + 100℃ 2 小时的加温条件固化。具体以随货说明与现场实际条件为准。
问 5:未用完的胶如何保存?
答:需在通风、阴凉、干燥处密封保存,避免阳光直射;保质期
24 个月,产品不属于危险品,可按化学品运输。
八、方案小结
搪玻璃反应釜掉瓷现场修补方案-HR-8436耐腐蚀修补剂应用指南。搪玻璃设备瓷层剥落是化工生产中较为常见的设备问题,处理方式的选择需要兼顾损伤程度、介质工况与生产安排。对于单个破损面积较小、暂时无法返厂搪烧的缺陷,以 HR-8436 耐腐蚀修补剂进行现场填充、找平与防腐隔离,是一种施工相对简便、对生产影响较小的处理思路。配合规范的表面处理、配比与固化养护,并在投用前完成检漏与必要的压力检验,有助于降低基体持续腐蚀与介质渗漏的风险,延长设备的使用周期。对于超出适用范围的大面积损伤,仍应优先考虑返厂重新搪烧等根本性处理方式。


 全国服务热线


 扫码获取
 扫一扫