信息摘要:
本文围绕涡轮热端部件的高温粘接与界面固定需求,详解汇瑞HR-8767B无机高温胶的核心特性、适配场景与阶梯固化施工工艺,为航空发动机、工业燃…
涡轮热端部件高温粘接解决方案 HR-8767B无机高温胶
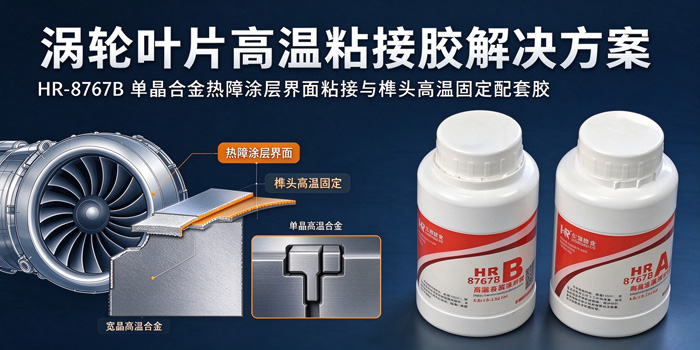
一、应用背景:涡轮热端部件的高温粘接与界面固定需求 航空发动机与工业燃气轮机的涡轮叶片,长期工作在高温、高压、高转速的燃气环境中。随着推重比与热效率指标不断提升,涡轮前温度已经超过单晶高温合金基体自身的承受范围,工程上普遍在叶片表面复合热障涂层系统,由金属粘结层(如 MCrAlY 体系)与陶瓷面层(如氧化钇稳定氧化锆)共同构成,用于降低基体表面温度、缓解陶瓷层与合金基体之间因热膨胀系数不匹配而产生的应力。
在这一体系下,围绕涂层界面与叶根榫头部位,制造与装配环节衍生出一系列高温粘接需求:
涂层界面的辅助粘接与贴合固定:在部件预处理、涂覆与固化阶段,对热障涂层与基体界面、局部涂层区域进行辅助粘接固定,帮助维持涂层与基体的结合状态;
榫头部位的贴合固定:榫头与涡轮盘榫槽在装配与工艺流转过程中,需要耐高温材料提供贴合与定位;
高温设备的密封与修补:燃烧器点火装置、测温探头、高温管道等部位的高温密封、填补与防护。
上述部位共同的特点是:服役温度高、承受交变热载荷、基材以单晶或定向凝固高温合金与陶瓷材料为主,常规有机胶粘剂在此类工况下难以长期保持性能。
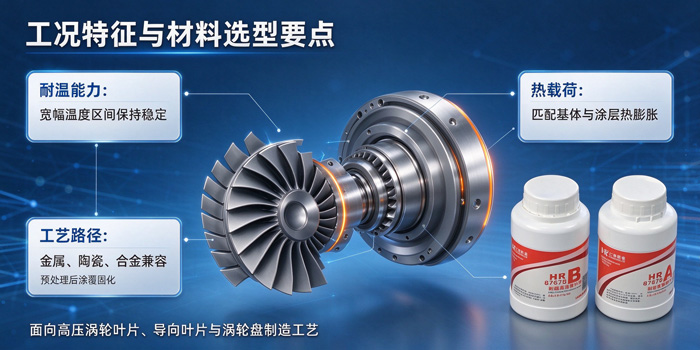
二、工况特征与材料选型要点 面向高压涡轮叶片、导向叶片与涡轮盘的制造工艺,高温粘接与界面固定材料的选型,可从以下几个维度展开:
三、涡轮热端部件高温粘接解决方案 HR-8767B无机高温胶
产品概述 HR-8767B 是一款以无机磷酸盐/硅铝酸盐体系为主要成分的双组分高温胶,定位为面向高温工况的耐高温涂层胶与辅助粘接胶。产品可在经预处理的金属、陶瓷、合金基材表面涂覆,通过阶梯加温固化形成无机陶瓷质胶层,兼顾耐磨抗氧化涂层防护与轻度粘接固定两类用途。
针对高压涡轮叶片、导向叶片与涡轮盘的制造工艺,HR-8767B 可用于热障涂层界面的辅助粘接、榫头部位的贴合固定,以及燃烧器点火装置、高温管道等部件的高温密封与防护,适配单晶高温合金基材与宽幅高温服役区间。
四、产品特性详解 4.1 宽幅耐温区间,适应交变热载荷
HR-8767B 的耐温范围为 -60℃ 至 1460℃,长期使用温度约 1200℃。胶层依托无机化学键形成稳定的三维网络结构,在高温下不易软化,可在较宽的温度区间内保持结构完整,适用于存在交变热载荷的部件。实际服役温度受保温时长、载荷形式与气氛条件影响,建议在正式使用前结合具体工况进行试样验证。
4.2 涂层防护与辅助粘接双重功能
产品既可用于高温模具、管道内壁、发热管表层等部位形成耐磨抗氧化涂层,也可用于耐高温金属部件的轻度粘接与灌封。其套接强度约
79 MPa、拉伸强度约 29.1 MPa,适合以涂层防护为主、兼有辅助粘接固定需求的工况;若以承力结构粘接为主要目的,建议在选型阶段另行评估。
4.3 无机陶瓷体系,遇明火不碳化
HR-8767B 为无机体系胶粘剂,胶层不依赖有机高分子成膜,可直接接触明火,火烧后涂层结构保持完整,不易碳化,适用于高温炉窑、燃烧器点火装置等存在明火或辐射热的部位。
4.4 阻燃绝缘,耐油耐酸碱
固化后的胶层具备阻燃与绝缘性能,并耐油、耐酸碱腐蚀,可用于冶金、窑炉、热处理、电力等行业的高温零部件防护。需要注意,本产品不耐沸水,长期浸泡或高温水汽持续冲刷会导致性能衰减,不建议在此类工况下使用。
4.5 工艺适配性好,便于现场施工
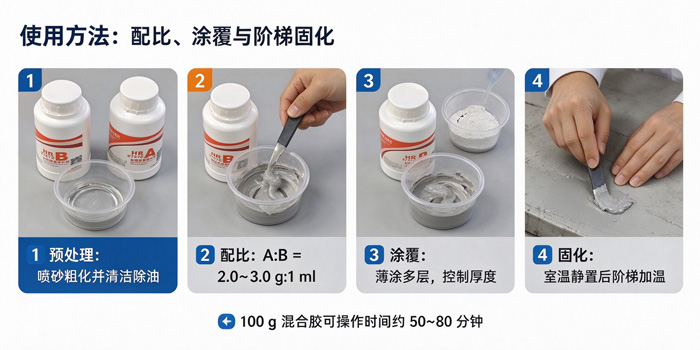
产品适配“表面预处理—配比混合—涂覆—阶梯加温固化”的标准工艺路径:基体经喷砂或打磨粗化并清洁除油后,按 2.0~3.0 g∶1 ml 的比例混合施胶,采用薄涂多层方式施工,室温静置后再进行阶梯加温固化。固化后的胶层可打磨,并可进行简单机加工。
五、关键性能参数 下表列出 HR-8767B 的典型性能参数,供选型与工艺设计参考:
注:以上性能数据为温度 25℃、湿度 70% 实验室环境下的典型测试值,仅供选型参考,不代表特定工况下可达到的全部数据,实际使用请以试样测试结果为准。
六、面向涡轮部件的应用方案 6.1 热障涂层界面辅助粘接
在叶片制造与修复流程中,热障涂层与合金基体的界面结合状态直接影响涂层系统的稳定性。HR-8767B 可在喷砂、清洁等预处理完成后,对界面局部进行薄涂处理,形成无机质辅助结合层,帮助维持涂层与基体的贴合状态;对涂层的局部缺损区域与边缘部位,也可提供相应的防护与固定支持。粘接完成后应按工艺要求完成阶梯固化,避免急速升温造成胶层开裂。
6.2 榫头部位贴合固定
榫头与涡轮盘榫槽的配合部位,在加工与装配环节需要高温下的贴合与定位。HR-8767B
可在清洁、粗化后的配合面薄涂施工,凭借无机体系与较宽的耐温范围,为榫头部位的贴合固定提供材料方案,避免常规有机胶在高温工况下软化失效。施工时应控制胶层厚度,采用薄涂多层方式,避免单次涂覆过厚。
6.3 涡轮盘及周边高温部件
涡轮盘、导向叶片以及燃烧器点火装置、钢水测温探头、高温管道等部件的高温密封、填补、灌封与防护需求,可结合具体工况选用 HR-8767B。该产品成功应用的领域覆盖冶金、窑炉、热处理、电力、航空航天等行业的高温零部件防护与辅助粘接。
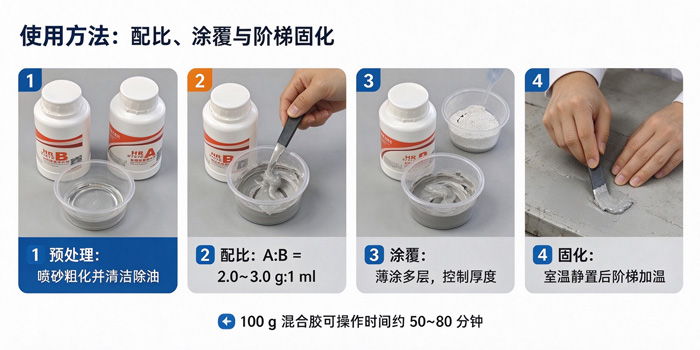
七、施工工艺要点 表面预处理:去除基体表面灰尘、油污与松动物质,采用喷砂、电砂轮、钢丝刷或粗砂纸打磨,提高表面粗糙度;随后用丙酮等清洗剂擦拭,清洁接着表面。
配比混合:严格按 A∶B = 2.0~3.0 g∶1 ml 的比例称量混合,搅拌至颜色均匀一致,并在可操作时间内用完,余胶不可再用。
涂覆施工:在粘接或涂覆部位均匀施胶,必要时反复按压,使材料与基体表面充分接触;采用薄涂多层方式,单次涂覆厚度建议控制在 0.5~1.5 mm。
阶梯固化:室温静置 2 小时;随后置入烘箱,60~80℃ 保持 2~3 小时;再升温至 150℃ 保持 2 小时;之后缓慢冷却取出,静置 24 小时。
环境与后处理:气温低于 15℃ 时可用红外线、电炉等热源辅助加热,但热源不可直接接触胶层;固化后的胶层可打磨或进行简单机加工。
八、常见问题解答 Q1:HR-8767B 能承受多高的温度?
产品耐温范围为 -60℃ 至 1460℃,长期使用温度约 1200℃,可用于高温炉窑、燃烧器点火装置等部位。实际耐温表现与保温时长、载荷及气氛条件相关,建议结合具体工况进行验证。
Q2:这款胶适合做承力结构粘接吗?
HR-8767B 的定位是耐磨抗氧化防护涂层并具备轻度粘接能力,套接强度约 79 MPa。若应用场景以承力结构粘接为主,建议在选型阶段另行评估更高粘接强度的型号。
Q3:可以用于热障涂层界面与榫头部位吗?
可以用于热障涂层界面的辅助粘接与榫头部位的贴合固定等辅助性用途。施工前应对基体进行喷砂、清洁等预处理,并按要求完成阶梯固化。
Q4:固化需要什么条件?
产品须加温固化,常温条件无法完全固化。典型流程为:室温静置 2 小时,随后 60~80℃ 保持 2~3 小时,再升温至 150℃ 保持 2 小时,最后缓慢冷却。
Q5:可以在接触沸水或蒸汽的工况下使用吗?
不建议。本产品不耐沸水,长期泡水或高温水汽持续冲刷会导致涂层性能衰减,应避免在此类工况下使用。
Q6:单次涂覆厚度如何控制?
建议采用薄涂多层方式,单次厚度控制在 0.5~1.5 mm。单次涂覆超过 2 mm 时,固化过程中内部容易积攒应力,后续投入高温工况后可能出现开裂或脱落。
Q7:混合后的胶水可操作时间多长?
以 100 g 混合胶计,可操作时间约 50~80 分钟。气温较高时操作时间会缩短,气温较低时可适当延长。
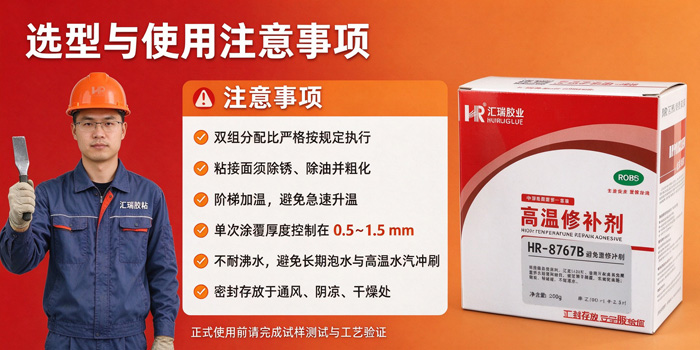
九、选型与使用注意事项 双组分配比须严格按规定执行,不同型号的组分不可交叉混合使用。
粘接或涂覆面须完成除锈、除油与打磨粗化,以提升附着力。
产品须加温固化,升温过程应循序渐进,避免急速升温导致胶层开裂。
产品不耐沸水与高温水汽持续冲刷,应避免在长期泡水或蒸汽浸泡场景下使用。
存放于通风、阴凉、干燥处并密封保存,避免阳光直接照射;
包装规格为 250 g/组、16 组/箱。
本文所列性能数据来源于产品技术资料,测试条件为温度 25℃、湿度 70% 的实验室环境,属典型测试数据,仅供客户选型参考,不构成对特定工况下使用效果的保证。文中耐温、强度等参数为实验室条件下所得,实际服役表现受工况条件、施工质量、基材状态等多种因素影响,正式使用前请以试样测试结果为准。


 全国服务热线


 扫码获取
 扫一扫