信息摘要:
钢锭模长期受钢水冲刷与冷热交替作用,型腔、浇口易出现冲蚀坑、裂纹等缺损,影响钢锭质量与模具寿命。本文介绍HR-8767A无机陶瓷高温胶修补方…
一、钢锭模型腔与浇口为何频繁出现侵蚀缺损
钢锭模是模铸生产中用于钢水凝固成型的铸铁模型,属于冶金领域的关键周转设备,其状态直接影响钢锭的表面质量、内部质量以及吨钢成本。按纵断面形状,钢锭模可分为上大下小带保温帽式和上小下大敞口式等类型;按内腔横断面,常见方形、矩形、圆形与多角形;材质方面又有灰铸铁、蠕墨铸铁、球墨铸铁之分。不同锭型参数与材质,决定了模具承受的热负荷、热震条件和使用周期各不相同。
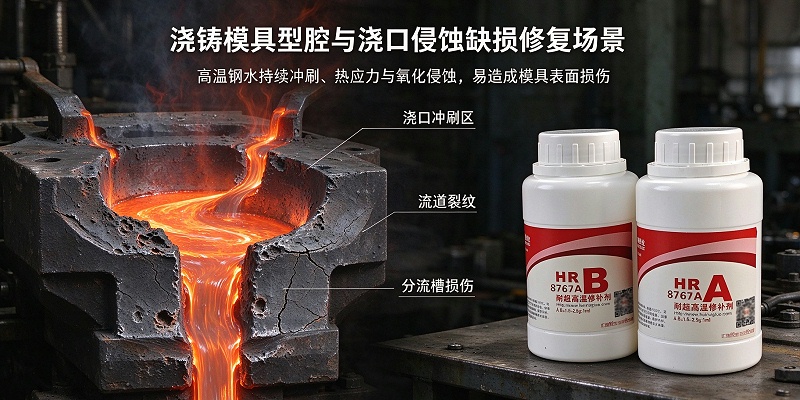
在浇铸作业中,型腔、浇口、流道、分流槽是高温钢水通过最集中、流速与扰动最明显的部位。长期运行后,这些部位通常会出现以下几类损伤:
熔融金属持续冲刷:钢水在浇口与流道内高速流动,对模具内壁形成持续的机械冲刷,时间一长便逐渐形成冲蚀坑与沟槽。
冷热交替的热应力:每次浇铸都伴随剧烈升温和降温,反复的热胀冷缩在型腔表面累积应力,容易诱发网状裂纹。
氧化与熔渣化学侵蚀:高温下金属氧化、熔渣附着,对模具表面产生化学侵蚀,使表层组织疏松、剥落。
磕碰与热冲击:吊装、脱模等作业中的磕碰,以及红热状态下的骤冷,会造成局部掉块和裂纹扩展。
二、缺损放任不管会带来哪些连锁影响
型腔与浇口一旦出现冲蚀坑、麻面或裂纹,如果不及时修补,往往会引发一连串问题:
流道曲面失整:浇口与流道表面凹凸不平,钢水流动状态被改变,浇铸时更容易产生毛刺与夹渣。
钢锭表面缺陷增多:内壁缺损会直接反映到钢锭表面,影响后续轧制与成材率。
脱模困难:裂纹与掉块增加挂模风险,影响脱模的顺畅程度。
模具消耗与成本上升:局部损伤若不处理,会加速整体劣化,缩短模具的周转使用周期。
三、常见修补途径及各自的局限
行业中对钢锭模缺损的处理方式,主要有焊接修补、混合耐火材料抹补、机械矫正、激光堆焊等,各自适应不同的破损情况:
1. 焊接修补:结构强度恢复较明显,适用于较大裂缝,但热影响区较大,存在变形与二次开裂的隐患,通常还需后续退火处理。
2. 耐火材料抹补:取材方便、成本较低,但结合强度与耐冲刷能力相对有限,修补层能维持的使用周期较短。
3. 修补机修补 / 激光堆焊:热影响区小、精度较高,适用于表面缺陷与精密模具,但设备投入较高,对现场条件有一定要求。
这些方式各有适用范围。对于型腔、浇口、流道、分流槽这类既要耐高温、又要耐冲刷、还要便于打磨整形的部位,现场更需要一种施工相对简便、能与金属基体稳定结合的高温修补材料。
四、以
HR-8767A 高温胶为核心的型腔浇口修补方案
针对浇铸钢锭模模具型腔、浇口、流道、分流槽的冲蚀坑与裂纹修补找平,可采用以 HR-8767A 高温胶为核心的修补工艺。该产品为无机陶瓷成分、双组份加温固化型高温胶,适合在高温工况设备上做局部缺陷的填补、粘接与修复。
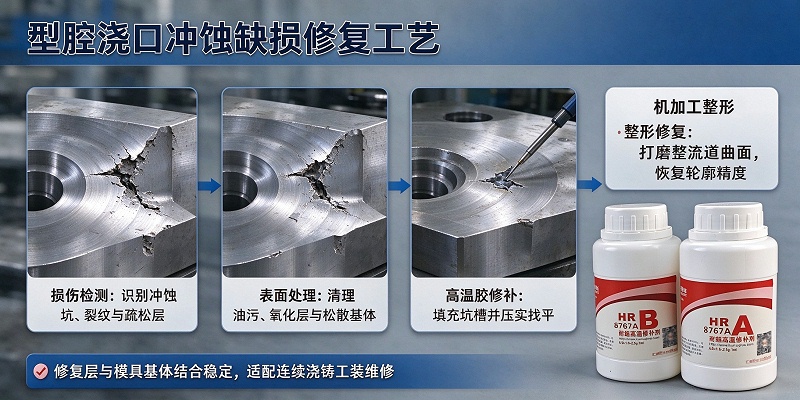
方案的整体思路是:先对缺损部位进行表面处理,去除松动层与油污并进行粗化;再按比例配胶、涂敷压实,填平冲蚀坑与裂纹;随后按阶梯升温工艺固化;固化完成后对修补面进行打磨,恢复流道曲面与型腔尺寸。修补层与模具基体结合稳定后,能够抵御熔融金属的持续冲刷;修复面经过打磨整平,有助于改善钢水的流动状态,减少浇铸毛刺与夹渣缺陷。
五、
HR-8767A 的主要产品特性
1. 耐温表现:无机陶瓷体系,耐温范围为 -60℃ ~ 1730℃,可长期在 1500℃ 条件下使用,适应钢锭模等高温工况。
2. 粘接强度:套接强度约
82 MPa,拉伸强度约 37 MPa,与金属、陶瓷结合力较强。
3. 耐老化与耐介质:耐老化、耐酸碱,能够适应冶金现场的多介质环境。
4. 耐火不碳化:纯无机陶瓷体系,不含易碳化的有机树脂,固化后可直接接触明火,火烧不碳化。
5. 绝缘性与环保性:绝缘强度可达 30 kV/mm,产品符合 ROHS2.0 相关要求。
六、主要技术参数
下表为 HR-8767A 的典型技术参数,便于选型与现场比对:
说明:以上性能数据为温度 25℃、湿度 70% 的实验室环境下测得的典型数据,仅供选型参考,实际使用效果请以现场工况与测试结果为准。
七、施工工艺流程
为使修补层与基体结合稳定,建议按下述流程施工:
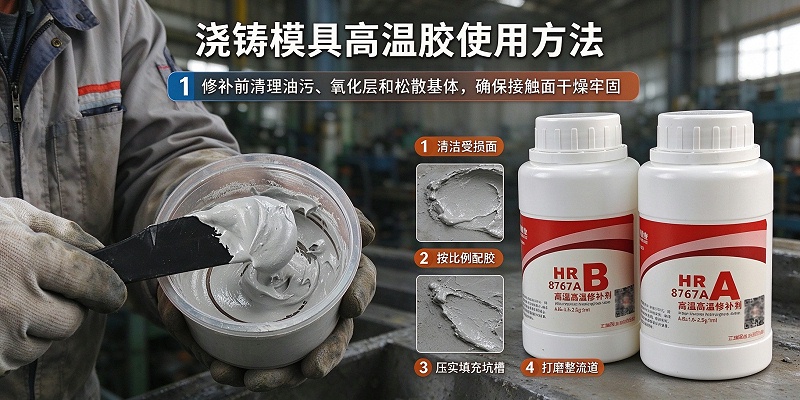
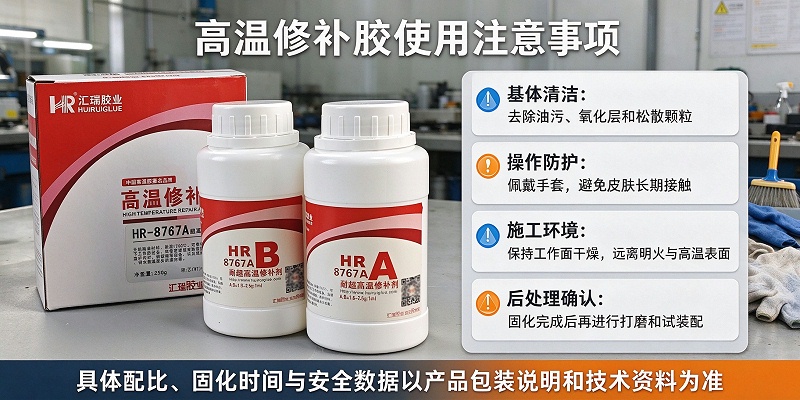
表面处理:清除缺损部位表面的灰尘、油污、锈蚀与松动组织;采用喷砂、砂轮、钢丝刷或粗砂纸等方式打磨,提高修复表面的粗糙度,再用丙酮等清洗剂擦拭干净。
配胶搅拌:HR-8767A 为 A、B 双组份产品,按重量比 A∶B = 2.0~3.0 g ∶ 1 ml 准确称量,用刮板搅拌至颜色均匀一致,并在规定可操作时间内用完。
涂敷压实:将混合好的胶料涂敷在缺损部位,用力均匀、反复按压,保证材料与基体充分接触;填平冲蚀坑与裂纹时注意排出胶层中的缝隙与气孔。多层涂胶时,应待上一层表干处理后再次涂敷。
阶梯固化:室温放置约 2 小时,再放入烘箱于 60~80℃ 保温 2~3 小时,随后升温至 150℃ 保温 2 小时,最后缓慢冷却至室温。环境温度偏低时可适当延长固化时间,必要时用红外灯等热源辅助加热。
打磨整形:固化完成后,对修补面进行打磨,恢复流道曲面与型腔尺寸,使修补区域与周边基体过渡平顺。
八、典型应用场景
以
HR-8767A 高温胶为主的修补工艺,适用于以下高温工况场景:
1. 冶金浇铸模:钢锭模型腔、浇口、流道、分流槽的冲蚀坑与裂纹修补找平。
2. 高温设备修复:高炉内衬、耐酸罐、高温炉与窑炉内衬的局部修复与密封。
3. 灌封与密封:燃烧器点火装置、钢水测温探头等部件的粘接、密封与灌封。
4. 工装维修:砂型、金属型浇铸工装的局部缺损修补与找平。
九、修复带来的现场价值
延长模具使用周期:及时修补局部缺损,有助于延缓模具整体劣化,降低模具消耗。
改善浇铸质量:流道曲面经修补打磨后趋于整平,有助于减少浇铸毛刺与夹渣缺陷。
施工相对简便:常温配胶、现场涂敷、阶梯固化,便于在检修窗口内安排作业。
减少停机损失:避免因模具局部劣化导致的临时停机和整模更换。
十、常见问题解答
问:修补后能承受多高的温度?
答:HR-8767A 为无机陶瓷成分的高温胶,耐温范围为 -60℃ ~ 1730℃,可长期在 1500℃ 条件下使用。具体工况下的表现与模具材质、损伤形式及固化工艺有关,建议结合现场实际情况确认。
问:为什么固化要分段升温?
答:分段阶梯升温有助于胶层逐步排出水分与挥发物,减少因升温过快造成的热应力集中,从而降低胶层开裂的风险,使修补层与基体的结合更稳定。
问:高温使用后修补层出现细裂纹怎么办?
答:高温下材料受热膨胀,若修补层出现细裂纹,可先清理裂纹表面,再二次涂胶修补后继续使用。
钢锭模模具型腔与浇口的冲蚀、缺损,是冶金浇铸生产中较为常见的设备损耗问题。以
HR-8767A高温胶为核心的修补方案,围绕耐高温、耐冲刷、便于打磨整形等现场需求,为浇铸模具修复胶、钢锭模修补胶的选型提供了参考思路。针对具体锭型、材质与损伤情况,建议结合现场工况与厂家技术人员沟通,确定更为合适的修补工艺与施工参数。


 全国服务热线


 扫码获取
 扫一扫