信息摘要:
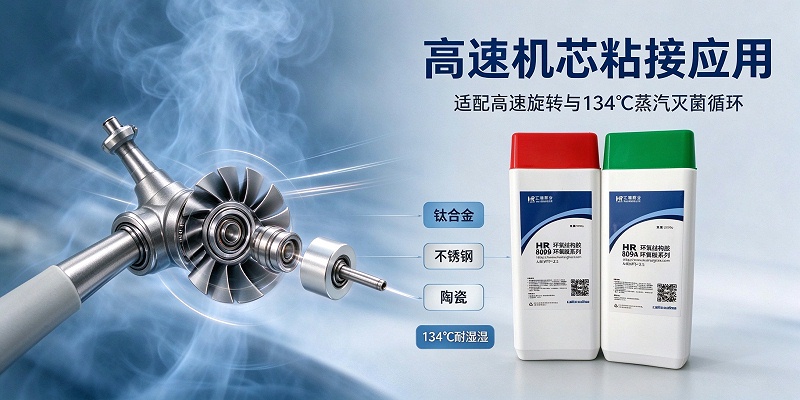
高速牙科手机涡轮机芯组件由涡轮、叶轮、轴承座等精密部件构成,装配后需在高转速、持续振动工况下长期工作,并在每次使用后经历134℃高压蒸汽灭菌…
高速牙科手机涡轮机芯组件由涡轮、叶轮、轴承座等精密部件构成,装配后需在高转速、持续振动工况下长期工作,并在每次使用后经历 134℃ 高压蒸汽灭菌。针对钛合金、不锈钢、陶瓷基材的精密装配需求,本方案以HR-809环氧树脂AB胶为核心,提供一款可适配反复蒸汽灭菌工况的耐高温环氧树脂胶与耐高温结构胶选择,兼顾粘接强度、耐水解性能与粘接界面稳定性。
方案要点速览
适用对象:高速牙科手机涡轮、叶轮、轴承座等机芯组件的装配粘接
核心材料:
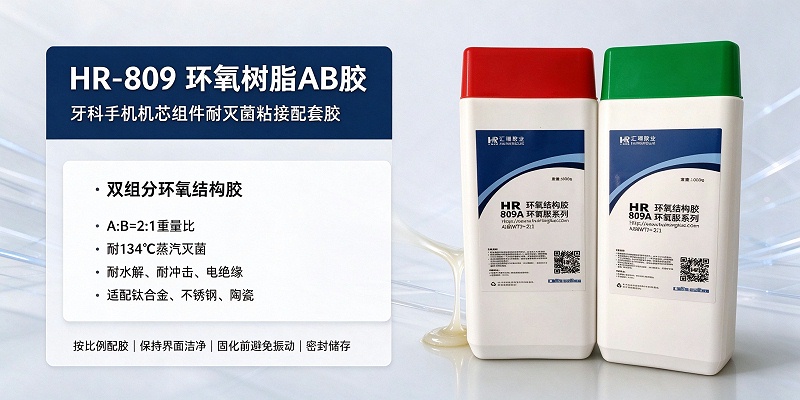
HR-809 双组分环氧树脂AB胶(重量比 A : B = 2 : 1)
关键性能:可承受 134℃ 高压蒸汽灭菌工况,耐水解、耐冲击、电绝缘
适配基材:钛合金、不锈钢、陶瓷等多种材料
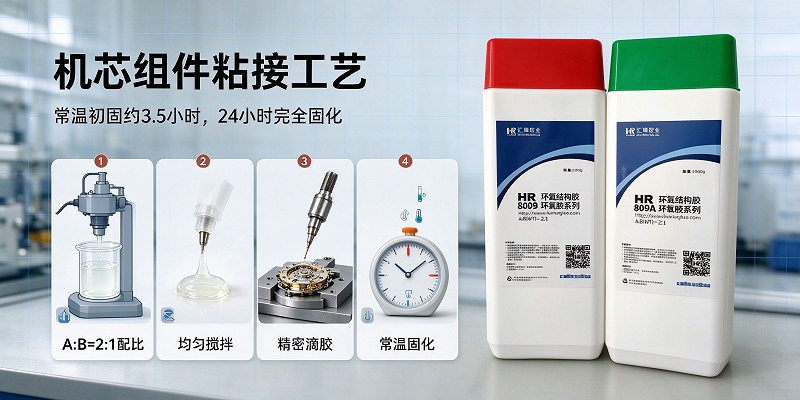
固化方式:常温初固约 3.5 小时,24 小时完全固化
一、方案背景:涡轮机芯组件对粘接剂的要求 1.高速旋转与持续振动
涡轮机芯在运行中处于高速旋转状态,部分机型涡轮转速可达每分钟数十万转,并伴随持续振动与离心载荷。若粘接层韧性不足,粘接界面在交变应力作用下容易出现微裂纹并逐步扩展。因此,牙科涡轮粘接胶在保持强度的同时,还需具备一定的韧性与抗疲劳能力。
2.每人次 134℃ 高压蒸汽灭菌
依据《口腔器械消毒灭菌技术操作规范》(WS 506-2016),牙科手机属于高度危险口腔器械,使用前须达到灭菌水平,并宜采用压力蒸汽灭菌。该标准附录给出的灭菌参数包括
134℃、维持约 3 分钟,132℃、4 分钟,121℃、15 分钟;实际操作中普遍将压力蒸汽灭菌温度设定在134℃ 附近,且一般不超过 135℃。这意味着机芯组件的粘接层需反复适应134℃ 附近的湿热灭菌循环。
3. 湿热与水解风险
蒸汽灭菌过程伴随高湿与冷凝水,部分机型还需经过冲洗、注油与干燥等养护环节。粘接界面若耐水解能力不足,长期使用中容易出现强度衰减。因此,具备耐水煮高温胶属性的胶粘剂,对机芯组件的长期稳定粘接尤为关键。
4. 多基材精密装配
涡轮机芯组件涉及钛合金、不锈钢、陶瓷(如氮化硅陶瓷轴承)等多种材质,不同基材的热膨胀系数与表面能差异明显,要求胶粘剂对异种材料具备良好的浸润与粘接适应性,并在装配尺寸精度上具备可操作性。
二、方案概述 针对上述工况,本方案采用
HR-809 环氧树脂AB胶作为高速牙科手机机芯配件装配的耐蒸汽灭菌配套胶。该产品为双组分环氧结构胶,采用环氧树脂与改性固化剂体系,固化后形成兼具强度与韧性的胶层,可作为耐 134℃ 灭菌胶用于机芯组件的金属与陶瓷、金属与金属等部位粘接。
耐温区间覆盖 134℃ 蒸汽灭菌工况(以产品技术资料为准)
常温固化,无需额外加热设备,便于批量装配
对金属、陶瓷、玻璃等多种基材具备良好粘接力
胶层兼具强度与韧性,可适应高速旋转带来的振动工况
三、HR-809产品特性解析 1、耐蒸汽灭菌性能
HR-809采用耐高温高湿配方,具备耐蒸汽性能,可适应 134℃ 高压蒸汽灭菌的反复循环。产品面向医疗器械制造与装配场景设计,在湿热交替条件下,胶层有助于保持相对稳定的粘接状态。
2、粘接强度与结构承载
在实验室条件下,HR-809的衔接强力可达 130 kgf/cm² 以上(典型值)。固化后形成较高的结构强度,适用于机芯组件中金属与金属、金属与陶瓷等承力部位的装配粘接。
3、 韧性与抗振
固化后胶层具有柔韧性,可缓冲振动及冷热交替产生的热应力,降低界面开裂风险,以适应机芯高速旋转带来的持续振动。
4、耐水解与耐化学性
固化后胶层耐水、耐酸碱,固含量100%,无溶剂挥发,有助于减少湿热环境下的界面老化与水解风险。
5、电绝缘性
固化后的胶层具备电绝缘性能,可用于对绝缘有要求的部件部位。
6、环保合规
产品通过欧盟 ROHS与REACH 相关检测(以检测报告为准),适配医疗器械制造环节对材料的合规要求。
7、多基材适应性
可粘接玻璃、陶瓷、花岗岩、硬质塑料、木材、PCB及多种金属。在本方案中,主要适配钛合金、不锈钢、陶瓷等基材的精密装配。
四、HR-809 关键技术参数 以下参数为
HR-809 环氧树脂AB胶的典型技术指标,可用于选型参考:
注:以上性能数据为温度 25℃、湿度 70% 实验室环境下的典型数据,仅供选型参考,实际性能以具体使用环境的测试结果为准。
五、适配基材与典型应用 适配基材:钛合金、不锈钢、陶瓷、玻璃、硬质塑料、PCB、多种金属等
典型应用:高速牙科手机涡轮、叶轮、轴承座等机芯组件装配;医疗器械结构中金属与陶瓷、金属与金属的精密粘接
相关领域:医疗器械制造、口腔器械装配与维修、精密仪器制造等
六、装配工艺建议 表面处理
用干布或砂纸去除粘接面的灰尘、油污、铁锈等杂质
以丙酮或三氯乙烯等清洗剂擦拭,保持粘接面清洁干燥
配比与混合
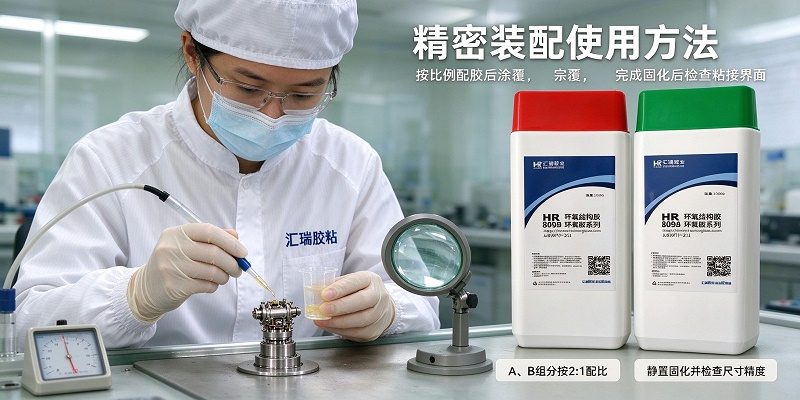
按重量比 A : B = 2 : 1 准确称取两组分
沿同一方向搅拌,直至颜色与稠度均匀一致
涂胶与装配
在粘接部位均匀涂胶,随后对准组装,适当加压使胶层均匀铺展
混合后的胶液应在可操作时间(约40分钟)内用完,避免凝固浪费
固化
常温下约3.5小时初步固化,24 小时达到完全固化
固化前保持部件固定,避免位移影响粘接效果
如需提升装配效率,可在工艺允许范围内适当升温固化,具体参数以实测为准
使用与储存注意
建议佩戴手套操作,作业场所保持通风
密封存放于阴凉干燥处,保质期约 12个月。
七、常见问题(FAQ) Q1:HR-809能承受 134℃ 高压蒸汽灭菌吗?
HR-809的耐温区间覆盖 134℃ 蒸汽灭菌工况,产品配方对湿热环境具备一定适应性,可满足高速牙科手机机芯组件反复灭菌的装配需求。具体灭菌参数请参照器械使用说明设置,灭菌温度一般不超过 135℃。
Q2:反复灭菌循环后会不会脱胶或变色?
在规范的表面处理与固化工艺下,胶层有助于保持相对稳定的粘接状态与外观。实际表现会受基材、装配结构、灭菌参数等因素影响,建议在批量应用前结合自身工况进行验证测试。
Q3:可以粘接钛合金、不锈钢、陶瓷吗?
可以。HR-809对金属、陶瓷、玻璃等基材均具备粘接力,适配钛合金、不锈钢、陶瓷等异种材料的装配粘接。
Q4:固化需要多长时间?
常温条件下约 3.5 小时初步固化,24 -48小时达到完全固化。
Q5:使用和储存需要注意什么?
按 2 : 1 配比搅拌均匀后使用,混合后的余胶不可保存;建议佩戴手套操作并保持通风;密封存放于阴凉干燥处。
针对高速牙科手机涡轮机芯组件在高转速、持续振动与反复
134℃ 蒸汽灭菌条件下的装配需求,
HR-809 环氧树脂AB胶以双组分结构胶形态,兼顾粘接强度、韧性与耐水解性能,为钛合金、不锈钢、陶瓷基材的精密装配提供了一种可选方案。选型时,建议结合实际工况进行小批量验证,并以测试数据作为主要依据。


 全国服务热线


 扫码获取
 扫一扫