

一、工业钢制设备常见腐蚀磨损问题概述
在化工、造纸、电力、冶金等连续生产行业中,循环水泵壳体、造纸烘缸、换热器碳钢壳体等钢制设备长期处于介质冲刷、气蚀及化学腐蚀的复合工况下,设备表面容易出现气蚀坑、冲刷沟槽、腐蚀麻点等缺陷。若不及时修复,缺陷会持续扩展,造成壳体减薄、渗漏甚至非计划停机,给企业带来维修成本增加与生产中断的双重压力。
传统修复方式多以补焊或整体更换为主:补焊属于热加工工艺,易在修复区与母材之间形成热影响区,存在应力集中和再次开裂的风险;整体更换则采购周期长、成本高,尤其是大型铸钢件或进口设备,往往难以匹配现场有限的停机检修窗口。
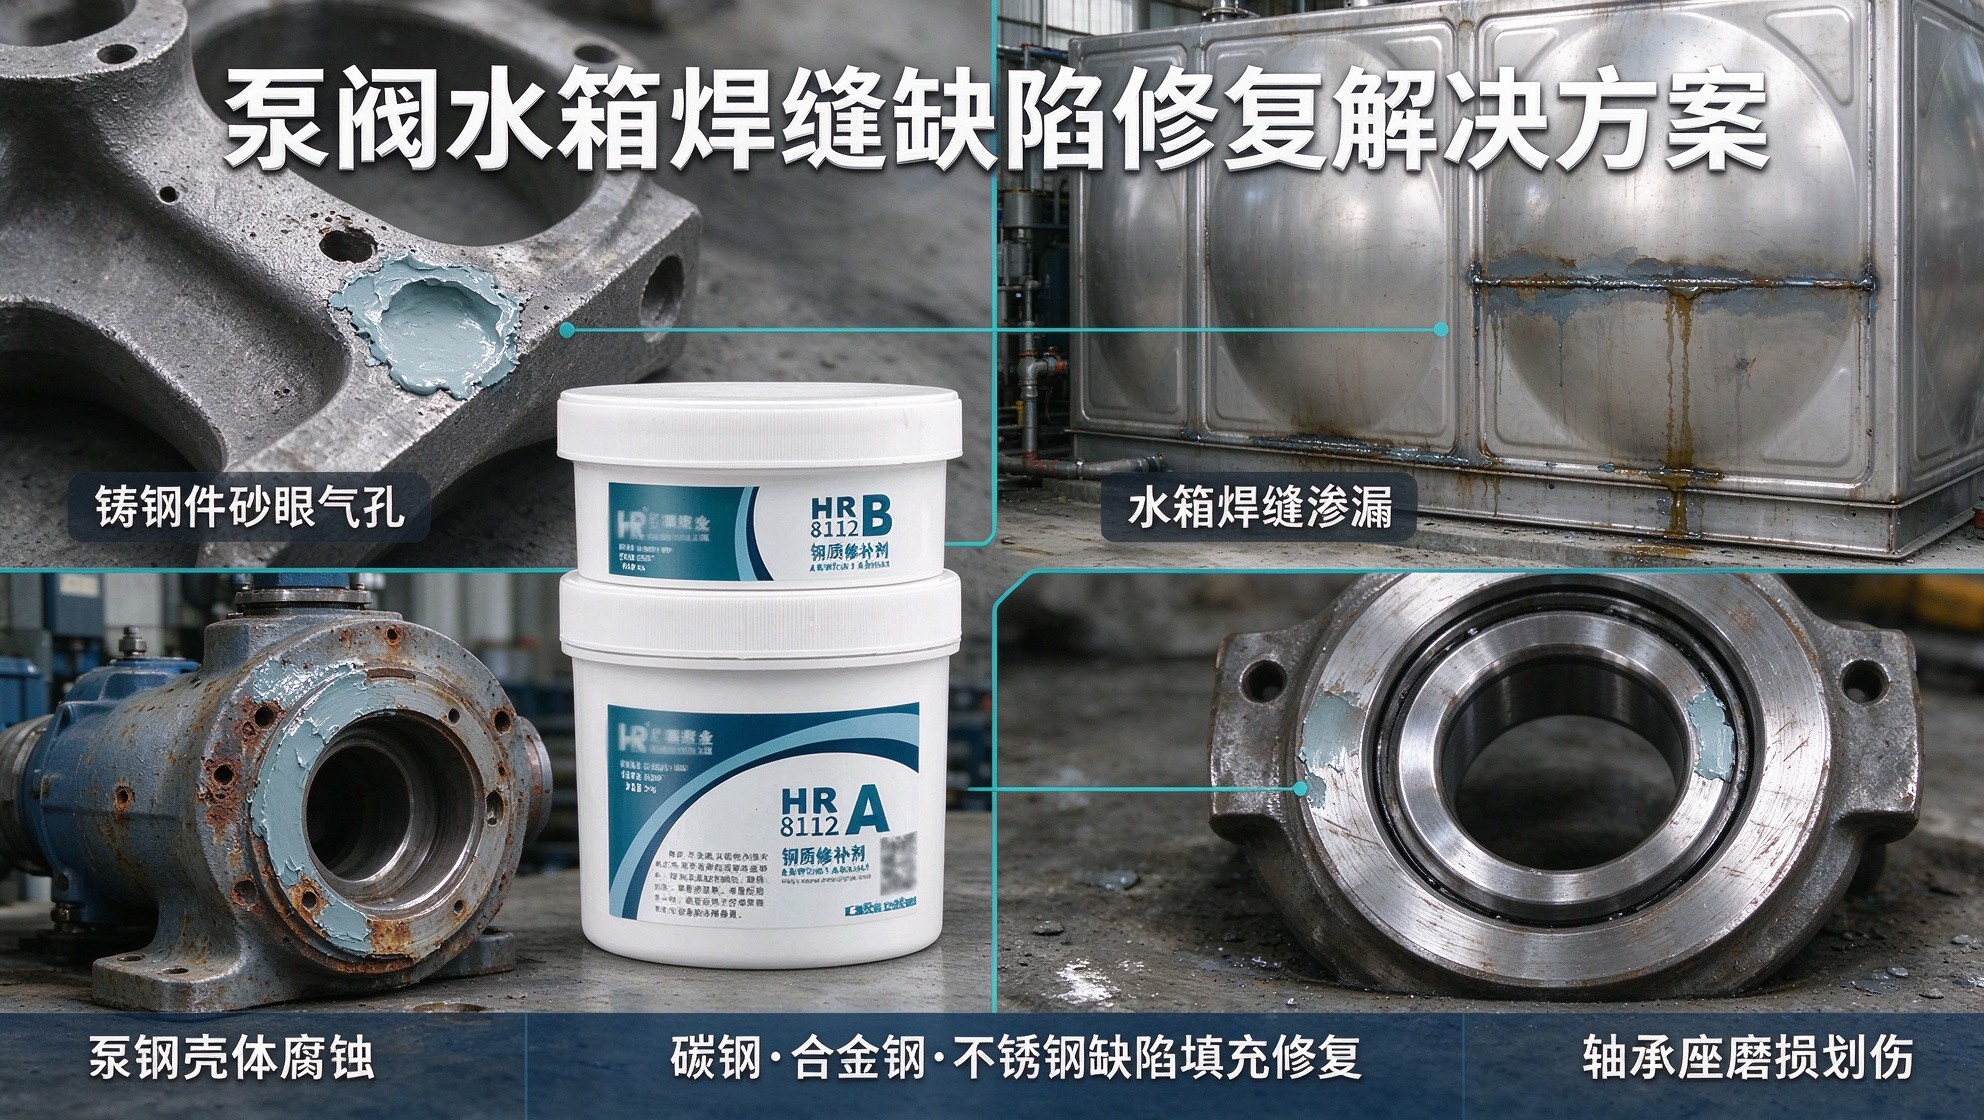
针对上述工况痛点,采用高分子聚合金属修补材料进行冷焊修复,已成为工业设备运维领域应用广泛的现场修复方案。HR-8112钢质修补剂是以高分子树脂为主体、以钢粉及合金为强化填充剂的双组分冷焊修补材料,适用于铸钢、不锈钢、合金钢等多种钢制设备的缺陷填补与尺寸恢复,可在不允许动火电焊的工作环境中实现现场修复。
二、HR-8112钢质修补剂产品特性
HR-8112钢质修补剂产品实物展示


注:包装上文字为原厂印刷标识,宣传内容以本方案正文表述为准
HR-8112钢质修补剂为A、B双组分膏状剂型,固化后可形成与钢质基材颜色接近的高强度修复层,主要性能特点如下:
结合强度较高
与金属基体粘接牢固,固化后无明显收缩,可承受一定的介质冲刷与机械载荷
机械加工性能好
完全固化后可进行钻孔、车削、打磨、攻丝等常规机加工,便于恢复设备原有尺寸精度
耐介质性能稳定
固化层具备良好的耐水、耐油及耐一般化学腐蚀性能,可降低介质对修复部位的持续侵蚀
耐温范围较宽
可在-60℃至204℃温度区间内工作,适用于多数工业常温及中温工况
施工便捷
室温即可固化,无需复杂设备,适合现场停机检修期间快速施工
颜色匹配性好
固化后颜色与钢材接近,修复后外观一致性较好
典型物理性能参数
| 项目 | 参数 | 项目 | 参数 |
|---|---|---|---|
| A剂颜色 | 钢灰色膏状 | 重量配合比(A:B) | 7:1 |
| B剂颜色 | 淡黄色膏状 | 体积配合比(A:B) | 4:1 |
| 可操作时间 | 40~50分钟 | 可机加工时间(25℃) | 8小时 |
| 完全固化时间(25℃) | 24小时 | 抗压强度 | 约96.5MPa |
| 拉伸强度 | ≥37.5MPa | 剪切强度 | ≥24.6MPa |
| 工作温度范围 | -60℃ ~ 204℃ | 包装规格 | 500g/组 |
三、典型应用场景说明
3.1 化工泵壳气蚀坑与冲刷腐蚀修复
化工生产中,循环水泵、料浆泵等离心泵壳体长期接触含固体颗粒的液体介质,在叶轮高速旋转产生的局部低压区,介质中会析出气泡;当气泡进入高压区瞬间溃灭,形成高频微射流持续冲击壁面,即产生气蚀现象,表现为壳体内壁出现密集麻点与凹坑。同时,介质中的固相颗粒随液流高速运动,对壁面形成切削冲刷,与化学腐蚀共同作用,导致泵壳内壁减薄、沟槽加深。
HR-8112钢质修补剂可用于泵壳内壁气蚀坑、冲刷沟槽的填补修复,恢复过流面尺寸,形成耐磨耐蚀防护层,适用于停机检修期间的现场冷修复作业,避免动火焊补带来的热变形风险。
3.2 造纸烘缸表面缺陷修复
造纸烘缸是造纸机干燥部的核心部件,多为铸铁或铸钢制成,缸体表面长期与纸幅、刮刀及湿热蒸汽接触,容易出现局部腐蚀、划伤、凹坑等表面缺陷。这些缺陷若不及时处理,会影响纸幅成型质量,严重时可导致断纸。
HR-8112钢质修补剂与金属基材结合力良好,固化后硬度适中、可打磨抛光,适用于烘缸表面小面积凹坑、划伤的填补修复,修复后经机加工和抛光处理,可恢复缸面平整度。
3.3 换热器碳钢壳体与管板腐蚀修复
管壳式换热器的碳钢壳体、管板及焊缝区域,长期受冷却水、工艺介质的电化学腐蚀与垢下腐蚀影响,易出现腐蚀坑、焊缝渗漏等问题。传统补焊工艺易在管板焊缝区域形成应力,影响换热管与管板的连接可靠性。
钢质修补剂 化工泵壳造纸烘缸换热器壳体气蚀坑修复解决方案;采用HR-8112钢质修补剂对换热器壳体及管板表面的腐蚀坑进行填补修复,并配合整体防腐涂层,可在金属表面形成连续的隔离层,阻断腐蚀介质与基体的接触路径,适用于封头拆卸后的开罐检修作业。
四、标准施工工艺流程
使用HR-8112钢质修补剂进行设备修复,建议按照以下标准步骤操作,以保障修复质量:
- 施工准备与安全防护准备角磨机/喷砂机、砂纸(80~120目)、无水乙醇或丙酮清洗剂、刮板、调胶板、称量工具及个人防护用品;清理作业区域,确保通风良好,移除设备内残留介质,做好防火、防尘措施。
- 表面处理用角磨机、喷砂设备或钢丝刷对待修复部位进行打磨粗化,去除松动的氧化皮、锈层、旧涂层及残留介质,直至露出新鲜金属本体;打磨范围应超出缺陷边缘20~30mm,表面粗糙度建议达到Ra40~75μm;用压缩空气吹扫粉尘后,再用无水乙醇或丙酮反复擦拭待修表面,彻底去除油污,清洗后晾干,避免二次污染。
- 配胶严格按照重量比A:B=7:1(或体积比4:1)的比例称取A剂主剂与B剂固化剂;将两组分置于调胶板上,用刮板充分搅拌至颜色完全均匀一致,无杂色条纹;每次配胶量不宜过多,混合后需在40~50分钟的可操作时间内用完,环境温度超过35℃时应适当减少单次配胶量并加快涂覆速度。
- 涂敷与刮压取少量混合好的修补剂,用刮板在待修表面反复按压涂抹,使胶层充分浸润金属表面,排出界面气泡;逐层填补气蚀坑、沟槽等缺陷部位,每层厚度建议控制在2~3mm,用力压实,避免空鼓;缺陷较深时可分层涂敷,待前一层初步固化后再涂下一层;修复后表面需略高于基体面,预留后续机加工余量。
- 固化25℃常温环境下,静置8小时可达到初固化状态,此时可进行打磨、修整等轻度机加工;常温放置24小时可完全固化,达到设计强度后可投入工况使用;环境温度低于15℃时,建议采用碘钨灯、红外线灯等热源辅助加热固化,热源距修复表面保持40cm以上距离,温度控制在60~80℃,保温2~3小时;固化期间应避免修复部位受到撞击、震动或受力。
- 后处理与验收完全固化后,用砂纸、角磨机或专用机加工工具对修复部位进行修整,恢复原有尺寸与表面平整度;修复完成后检查表面有无空鼓、裂纹、缺胶等缺陷,必要时进行二次修补;设备回装前确认配合间隙符合装配要求。
五、施工注意事项
- 表面处理必须到位:油污、锈迹、残留介质若未彻底清除,会直接导致粘接强度下降、修复层脱落,因此清洗和粗化工序不可省略;
- 配比必须准确:A、B组分比例失调会导致固化不完全或性能下降,建议使用称量工具精确配比;
- 注意适用边界:本产品适用于一般钢质设备的缺陷修复与耐磨耐油防护,对于强腐蚀性介质(如浓酸、浓碱)、超高温或强冲击载荷等特殊工况,建议联系技术人员进行适用性评估后再施工;
- 储存与运输:产品需在通风、阴凉、干燥处密封保存,避免阳光直射,保质期24个月;产品不属于危险品,可按非危险品运输;
- 安全操作:施工过程中建议佩戴防护手套和护目镜,避免胶液直接接触皮肤和眼睛;若不慎接触,应立即用大量清水冲洗,必要时就医。
六、方案价值总结
采用HR-8112钢质修补剂的应用优势
- 减少停机时间:现场冷施工,无需大型设备,单台设备修复周期通常可控制在1~2天内完成,匹配常规停机检修窗口;
- 降低维修成本:相较于整体更换部件,修补剂材料成本较低,可重复修复同一设备的不同部位,综合维修费用可控;
- 避免热损伤风险:常温固化、无需动火焊接,不会产生热影响区,不会造成泵壳、烘缸等薄壁件的热变形;
- 延长设备使用周期:修复层耐水、耐油、耐磨损性能良好,可在一定程度上减缓介质对基体的持续冲刷腐蚀,延长设备服役时间;
- 修复后可机加工:完全固化后可进行车削、打磨等机械加工,能够恢复设备原有的尺寸精度与表面光洁度。


 全国服务热线

 扫码获取
 扫一扫