
汇瑞胶粘HR-328-3硅胶热硫化胶水,针对固态硅胶包金属骨架模压生产工艺研发,可用于不锈钢、铁、铝、铜等多种金属骨架表面处理,配合固态硅胶高温模压硫化,实现硅胶与金属基材的可靠结合,适用于各类硅胶包金属配件批量生产。
获取技术方案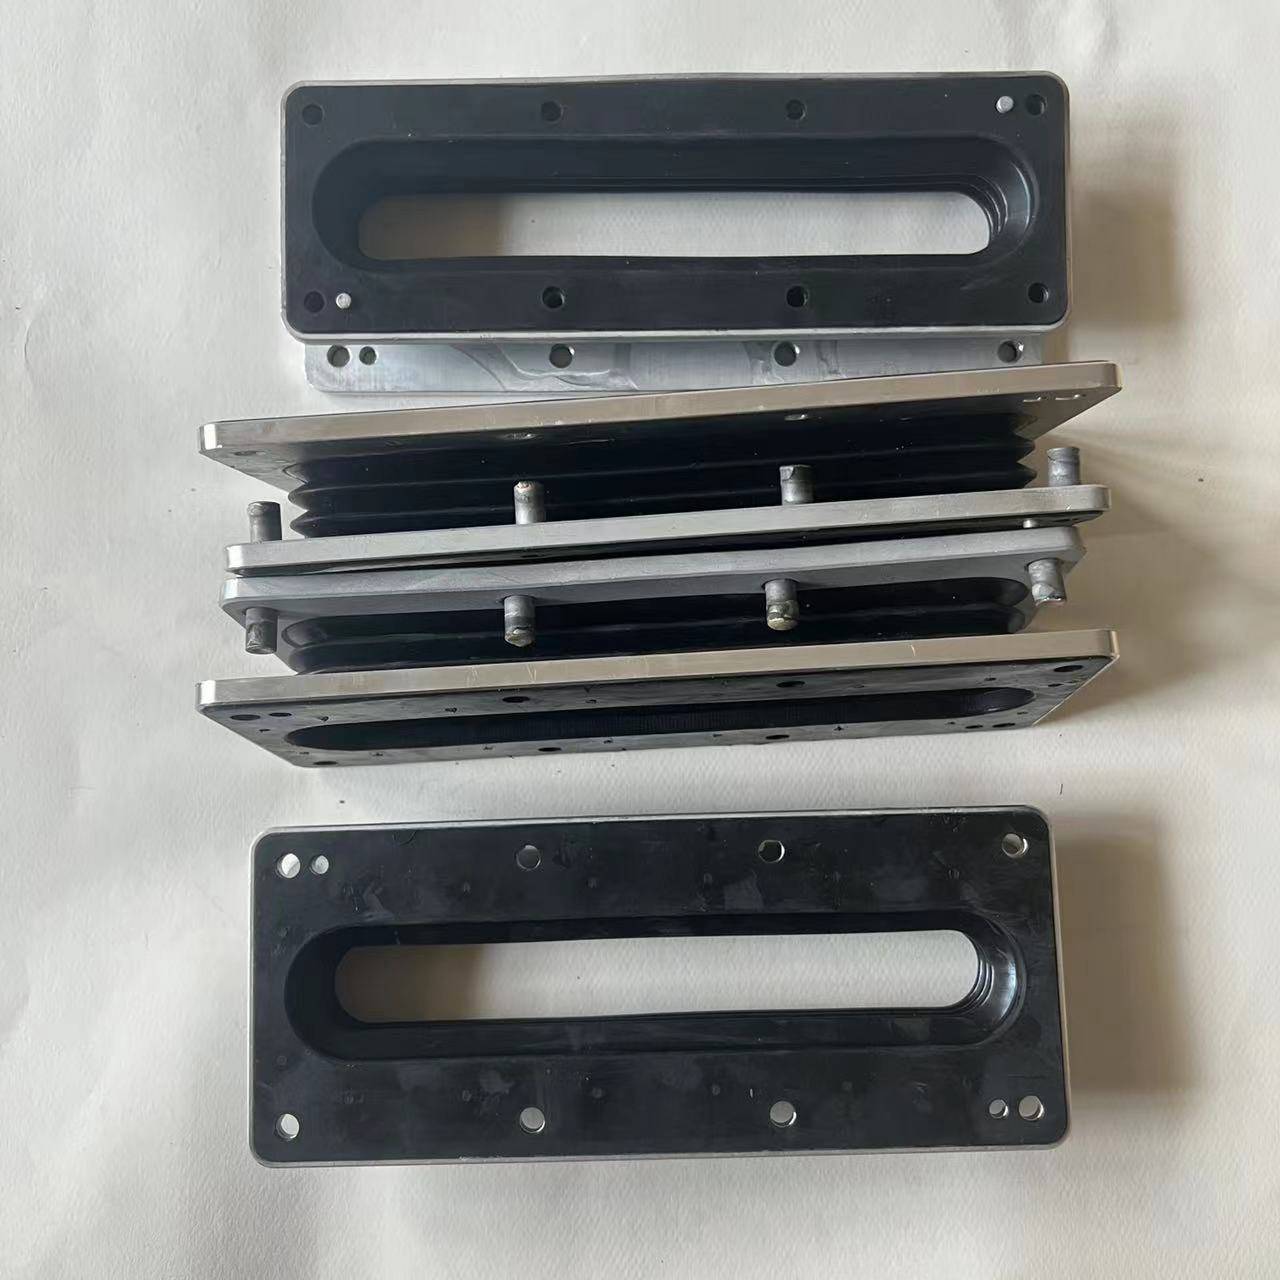
单涂型热硫化底涂剂,专为固态硅胶与金属基材高温模压硫化粘接设计,无需底涂打底,单涂即可实现良好粘接效果。
适配常规平板模压、注射模压等热硫化生产工艺,固化条件与常规硅胶硫化条件匹配,无需调整现有生产参数。
硫化后胶层耐高低温、耐水、耐老化,粘接件可承受反复弯折、冲击,硅胶与金属之间不易出现剥离、脱落现象。
广泛适用于硅胶包金属按键、硅胶密封圈金属骨架、医用硅胶金属配件、工业硅胶减震件等各类硅胶包金属制品生产。
| 项目 | 参数指标 | 备注 |
|---|---|---|
| 外观 | 浅黄至琥珀色液体 | 静置允许少量沉淀,使用前搅拌均匀 |
| 固含量 | 20±2% | 可根据工艺需求用稀释剂调整浓度 |
| 密度(25℃) | 0.85-0.95g/cm³ | - |
| 干燥条件 | 室温15-30分钟 / 80℃ 5-10分钟 | 表干后即可进行模压工序 |
| 硫化温度 | 160℃-190℃ | 适配常规硅胶硫化温度区间 |
| 硫化时间 | 3-10分钟 | 根据制品厚度与硅胶类型调整 |
| 粘接强度 | 硅胶内聚破坏 | 剥离测试时硅胶本体断裂,界面无脱胶 |
| 耐温范围 | -40℃~220℃ | 长期使用温度区间 |
金属骨架先进行除油除锈处理,可采用溶剂擦拭、喷砂、化学清洗等方式,去除表面油污、氧化层、杂质,处理后保持表面干燥清洁,避免二次污染。
将HR-328-3胶水搅拌均匀,可采用刷涂、喷涂、浸涂等方式均匀涂覆在金属粘接表面,胶膜厚度控制在10-20μm为宜,避免胶膜过厚或局部漏涂。
涂胶后的金属件置于通风干燥环境,室温放置15-30分钟至表干,或放入80℃烘箱烘烤5-10分钟,确保溶剂完全挥发,胶膜干燥后再进行下一步工序。
将涂胶干燥后的金属骨架放入模具,填入混炼好的固态硅胶料,合模后在160-190℃、10-20MPa压力下硫化3-10分钟(具体时间根据制品厚度调整),完成热硫化粘接。
制品脱模后去除飞边,室温放置24小时后进行粘接强度、外观、尺寸等项目检验,合格后即可包装入库。
HR-328-3为单涂型热硫化胶水,常规金属基材(不锈钢、铁、铝、铜等)表面处理干净后直接涂胶即可,无需额外搭配底涂。对于特殊惰性金属或对粘接强度有更高要求的场景,可根据实际测试情况调整工艺。
涂胶干燥后的金属件在清洁干燥环境下,建议72小时内完成模压硫化。放置时间过长可能导致胶膜表面吸附水汽、灰尘,影响最终粘接效果。如需长期存放,建议密封后置于干燥环境中,使用前重新做粘接测试。
局部脱胶常见原因包括:金属表面除油不彻底、胶膜局部漏涂、涂胶后胶膜被污染、硫化温度不足或时间不够、模具压力不均匀。建议逐一排查以上环节,确保每道工序按规范操作。
HR-328-3为工业级热硫化胶水,如用于食品接触、医用植入等特殊场景,需提前告知应用需求,我司可提供对应合规级别的产品方案,并提供相关检测报告支持。
可使用专用稀释剂或乙酸乙酯、甲苯等有机溶剂进行稀释,建议稀释比例不超过10%,稀释后充分搅拌均匀再使用,避免稀释过度影响粘接强度。


 全国服务热线


 扫码获取
 扫一扫